
Оснастка под профиль
Валковая оснастка, направляющие и опоры проектируются по утверждённому сечению и марке материала.
Гибкое производство C- и Z-прогонов для промышленных зданий, складов и металлоконструкций. Окончательная валковая оснастка, планировка и гарантированная производительность подтверждаются после изучения вашего чертежа профиля и производственной задачи.
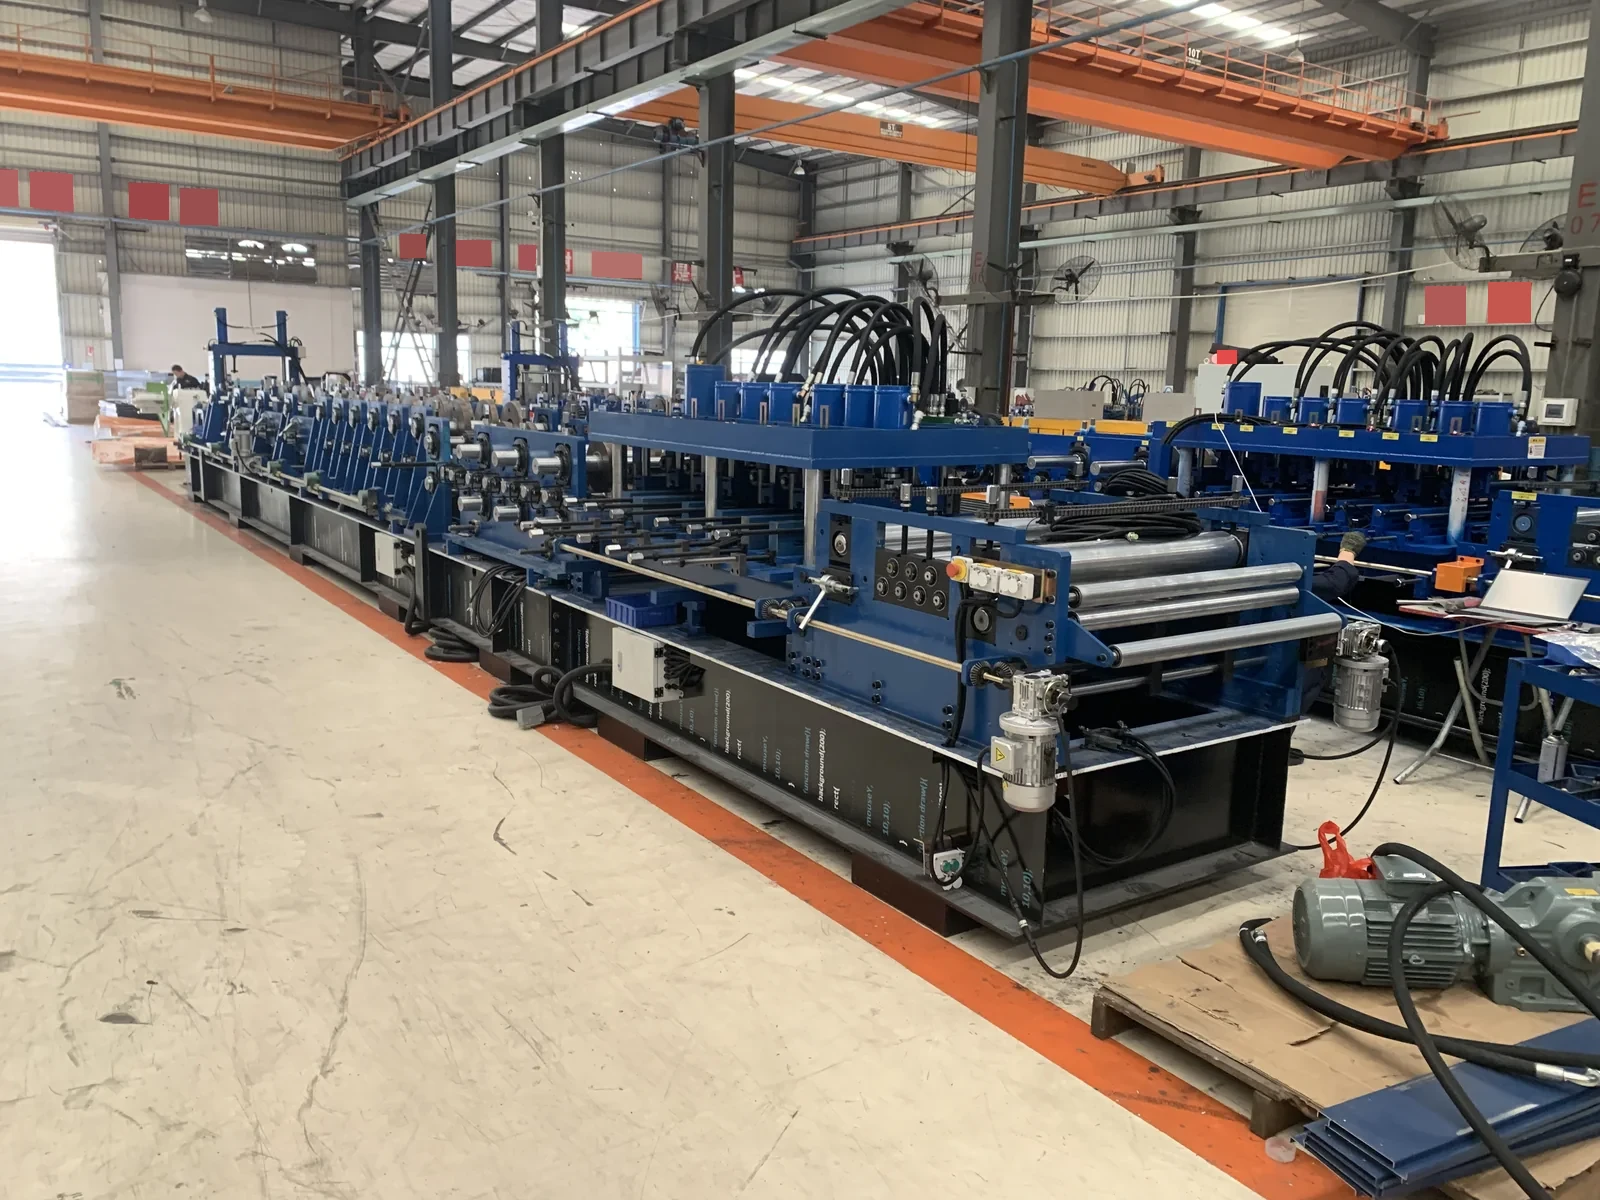
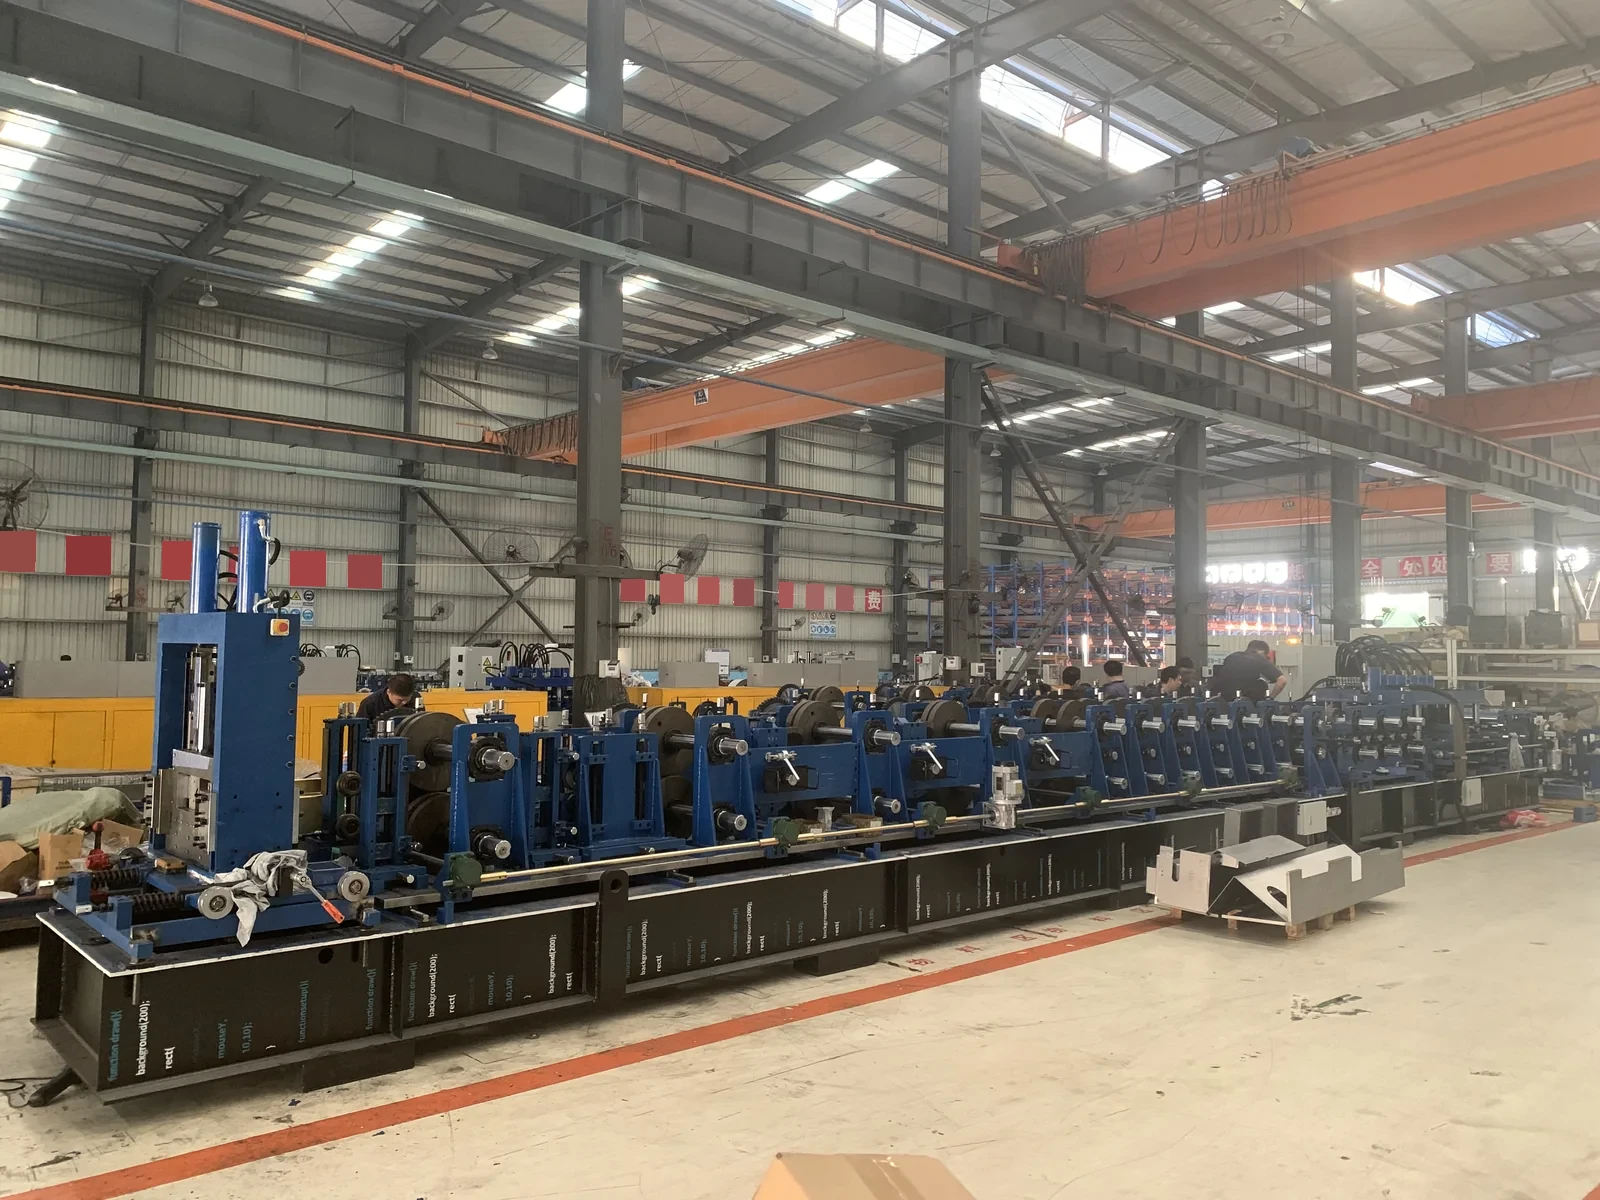
Справочное фото с производства. В сравнении ниже приведены отдельные конфигурации, а не одна машина со всеми перечисленными возможностями.
КороткоАвтоматический станок Halcyon для C/Z-прогонов производит C- и Z-прогоны для кровли и стен металлических зданий из оцинкованного или чёрного рулона. Исполнения HCZ-S20, HCZ-300L, HCZ-350A и HCZ-400A, по чертежу вашего профиля. Срок поставки: 30–60 дней для стандартных станков и 60–120 дней для автоматических линий, FOB Сямэнь, Китай. Производится на нашем заводе в Сямэне · более 35 лет.
39 000–62 000 $ (стандарт) · 72 000–143 000 $ (премиум), FOB Китай
Стандарт соответствует первым двум конфигурациям (однопрофильная и многопрофильная / с быстрой переналадкой); премиум — полностью автоматическим линиям.
Окончательная цена зависит от профиля, толщины, скорости, пробивки и степени автоматизации. Не включает фрахт, импортные пошлины и монтаж. Пришлите чертёж профиля — коммерческое предложение в течение 24 часов. Конфигурации для Северной Америки (480 В/60 Гц, UL и местные требования) рассчитываются отдельно.
Крупные комплексные линии (например, для лонжеронов рамы грузовиков или полные линии кабельных лотков) рассчитываются под проект, обычно от 150 000 $.
Мы производим станки на собственном заводе в Сямыне — более 35 лет опыта в профилировании.
| Модели на этой странице | HCZ-S20, HCZ-300L, HCZ-350A, HCZ-400A |
|---|---|
| Срок поставки | стандартные станки 30–60 дней; автоматические и тяжёлые линии 60–120 дней (уточняется в коммерческом предложении). |
| Гарантия | 12 месяцев на станок, пожизненная техническая поддержка по видео и удалённо; быстроизнашивающиеся детали не входят. |
| Оплата | 30% предоплата; 70% до отгрузки, после того как вы одобрите видео пробного запуска. |
| Где производится | Производится на нашем заводе в Сямэне · более 35 лет опыта в профилегибке. |
| Как получить расчёт | Пришлите чертёж или фото профиля — в течение 24 часов ответим с комплектацией и ценой. |
Схематичные сечения. Станок настраивается под чертёж вашего профиля.
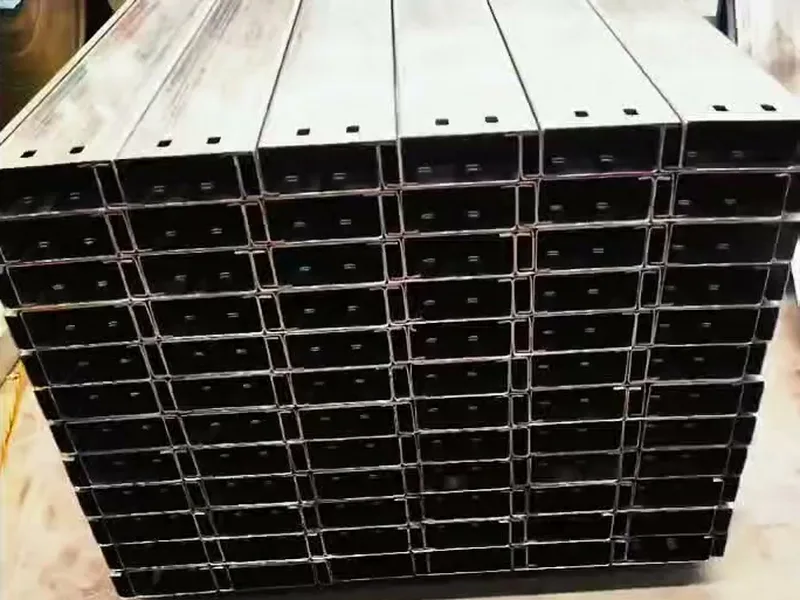 Фото с завода
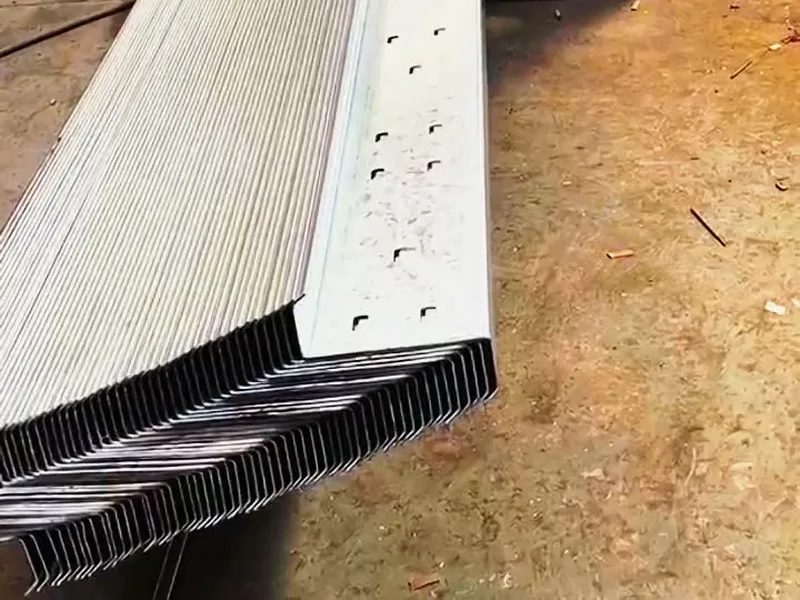 Фото с завода
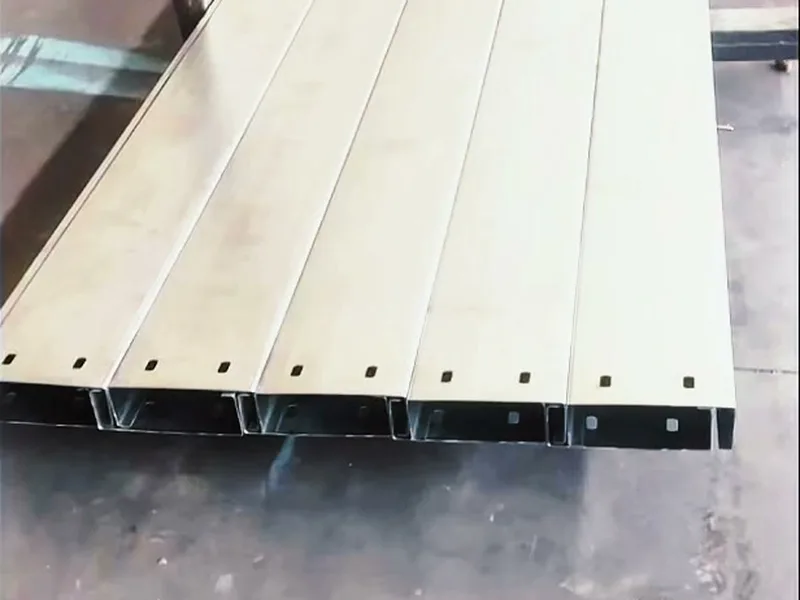 Фото с завода
Пришлите чертёж или фото профиля. В течение 24 часов ответим с конфигурацией и ценой.
Станок для CZ-прогонов, который также называют профилегибочной машиной для C- и Z-прогонов, — это линия профилирования, подобранная под утверждённые покупателем C- и Z-сечения. Ни одно из этих названий не определяет поставляемую оснастку и не подтверждает цикл переналадки. Для установки в США, Австралии или Европе предоставьте те же чертежи C- и Z-профилей с размерами в явно указанных единицах, а также марку стали, диапазон толщин, схему пробивки, целевую производительность и параметры электросети в месте установки. Наши заводские инженеры в Сямыне подтверждают в письменном коммерческом предложении, какие профили и какую электрическую конфигурацию поддерживает предлагаемая линия.
Если решение зависит от нахлёста Z-профиля, а не от всего модельного ряда C/Z, сначала определите требования к образцам по чек-листу испытаний нахлёста и отверстий Z-прогона.
Проектирование начинается с изделия, материала, допусков, технологических операций, производственных данных и требуемой производительности.
Валковая оснастка, направляющие и опоры проектируются по утверждённому сечению и марке материала.
Пробивка, маркировка, резка и выгрузка выстраиваются в соответствии с требуемой последовательностью производства.
Рецепты в ПЛК задают размер профиля, схему отверстий, длину готового изделия и количество в партии.
Укажите испытательный рулон, чертежи образцов и необходимые замеры до отгрузки; запросите итоговые протоколы для предлагаемой конфигурации.
Сравните четыре конфигурации по размерам сечения, марке стали, толщине и схеме отверстий. Рассматривайте каждую модель отдельно: максимальные значения из этого сравнения нельзя объединить в одну спецификацию.
Правило для справочных данных: диапазон по нескольким машинам не означает, что любые ширину, толщину и марку стали можно сочетать. Окончательную машину определяют чертёж и спецификация рулона.
В сравнении ниже кратко изложены предоставленные технические характеристики каждой названной конфигурации. Максимальная скорость — справочное значение для линии профилирования; производительность с пробивкой зависит от количества отверстий и шага между ними.
| Конфигурация | Диапазон стенки C / Z | Толщина | Справочная скорость | Главный привод | Оптимальное применение |
|---|---|---|---|---|---|
| HCZ-S20-300 | C/U 75–300 мм Z 120–300 мм | 1,0–3,0 мм | 30 м/мин — скоростное профилирование С пробивкой: уточняется по схеме отверстий | 22 кВт | Стандартное автоматическое производство C- и Z-прогонов, до трёх рядов пробивки в задокументированной конфигурации. |
| HCZ-300L | C 80–300 мм Z 120–300 мм | 1,0–3,0 мм | 32 м/мин — максимальная скорость 12–18 м/мин — типично с пробивкой | Сервопривод | Прогоны из Q195, Q235 и Q355B с автоматической сменой размера. |
| HCZ-350A | C 80–350 мм Z 120–350 мм | 1,0–3,5 мм | 36 м/мин — скоростное профилирование С пробивкой: уточняется по схеме отверстий | Сервопривод 42 кВт | Более широкие и тяжёлые прогоны, с опциями интеграции производственных данных. |
| HCZ-400A | C/U 100–400 мм Z 120–400 мм | 1,5–4,0 мм | 36 м/мин — скоростное профилирование С пробивкой: уточняется по схеме отверстий | Сервопривод 52 кВт | Тяжёлые C- и Z-профили с широкой полкой до 125 мм — после проверки профиля. |
Источник и рамки характеристик: предоставленное партнёром-производителем сравнение модельного ряда C/Z и технический паспорт HCZ-300L, проверены 28 сентября 2026 года. В сравнении модельного ряда для всех четырёх моделей указан плановый диапазон совмещённой скорости 15–22 м/мин; в отдельном паспорте HCZ-300L — 12–18 м/мин в зависимости от количества пробивок. Это разные оценки на уровне документов, а не измеренные результаты по чертежу покупателя. Поэтому скорость производства с пробивкой для HCZ-S20-300, HCZ-350A и HCZ-400A ещё предстоит подтвердить для предлагаемой схемы отверстий и в ходе приёмочных испытаний.
Правило подбора: марку стали, размеры полки и отгиба, схему пробивки и длину готового изделия нужно рассматривать вместе. Окончательные производительность, мощность, точность и оснастка подтверждаются в подписанном техническом соглашении.
Если предлагаемая линия для C- и Z-прогонов включает отверстия или пазы, сравните, где расположен пробивной пост относительно профилирования и как измеряются готовые изделия. В нашем руководстве по испытаниям пробивки до и после профилирования перечислены проверки чертежа, подачи, доступа к штампу и повторных образцов; оно не заменяет планировку постов в коммерческом предложении.
В открытой карточке HCZ-S20 у производителя приведены чертёж C-сечения, чертёж Z-сечения и фотография отформованных профилей. Они помогают определить формы и размеры, которые нужно прислать для расчёта; это не измеренные приёмочные образцы для заказа Halcyon.
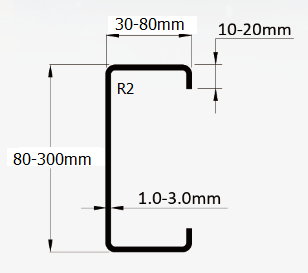
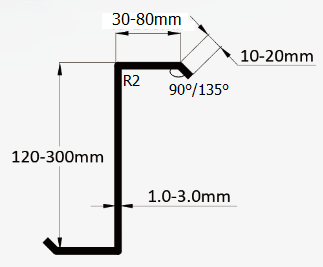
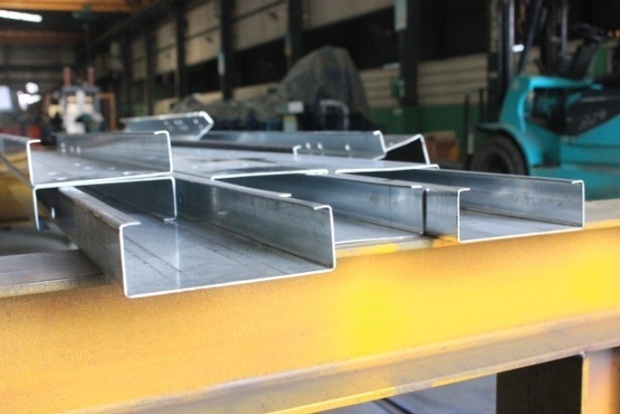
Расхождение в документах, которое нужно устранить: в отдельном сравнении модельного ряда, использованном в таблице выше, для HCZ-S20-300 указан профиль C/U от 75 мм, тогда как открытый чертёж C-профиля HCZ-S20 начинается с 80 мм. Это разные источники. Попросите указанного производителя письменно подтвердить актуальную предлагаемую модель, минимальный размер C-профиля, комплект оснастки и пробные образцы как C-, так и Z-профиля. Страница-источник HCZ-S20.
Запросите планировку постов для названной конфигурации. При резке до профилирования полоса отрезается перед формовкой; при резке после профилирования режется уже готовый профиль. Варианты ниже описывают последовательность операций, а не два стандартных режима, гарантированных на каждой машине.
Уточните фактическое положение пробивки, наличие поста маркировки, способ резки (с остановкой или летучими ножницами) и передачу отрезанных изделий в предлагаемой планировке. В коммерческом предложении указывается, какая схема входит в поставку и доступны ли обе на одной машине.
Для испытаний используйте те же чертежи C- и Z-профилей, спецификацию рулона, таблицу отверстий и длины готовых изделий. Проверьте длину готового изделия, форму торца, заусенцы, положение отверстий относительно согласованной базы и размеры профиля на первых и последующих изделиях. При учёте принятой продукции учитывайте остановки, брак и выгрузку. Согласуйте настройку оснастки и отрезного узла после каждой требуемой смены размера или перехода C/Z.
Используйте чек-лист проверки отрезного поста и протокол испытаний переналадки C/Z вместе с письменным предложением названного партнёра. Скорость для конкретной схемы, минимальная длина реза и универсальная совместимость оснастки не заявляются.
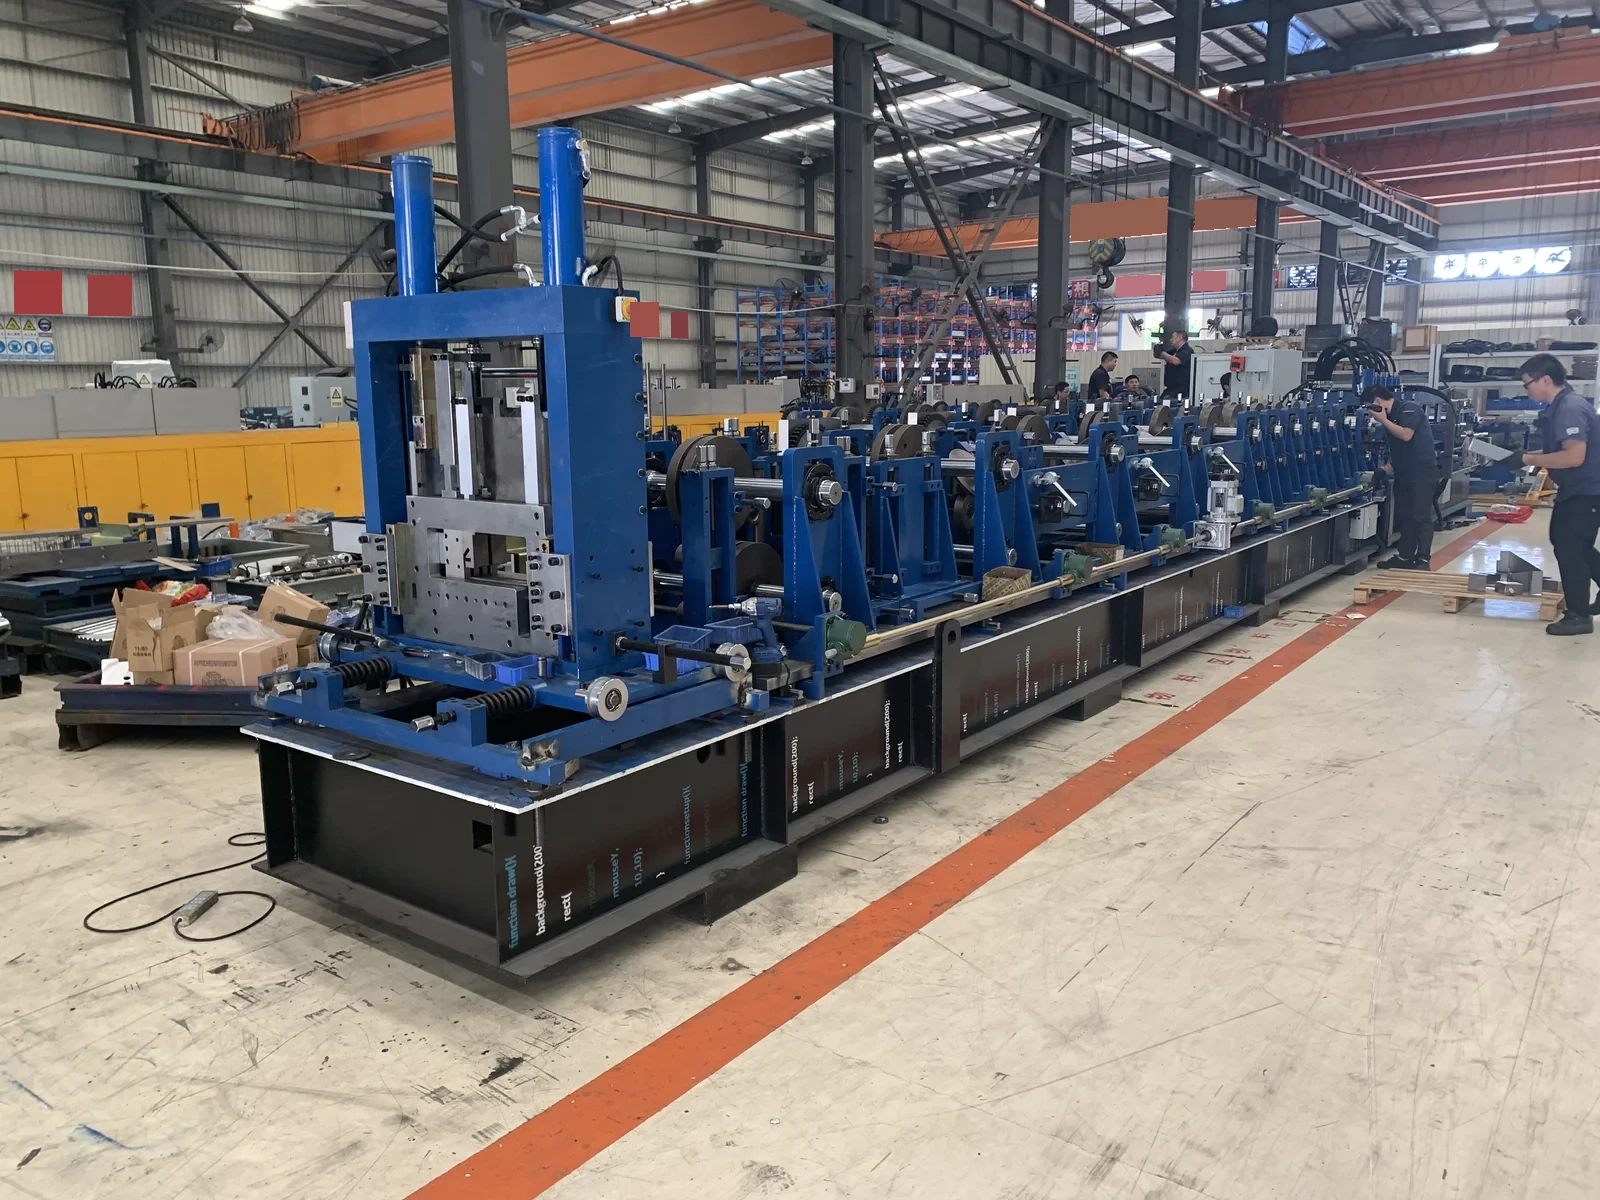
На этих двух разных фотографиях из цеха показаны формующие клети и планировка линии. Они не демонстрируют завершённые производственные испытания, не указывают предлагаемую конфигурацию и не доказывают производительность или результаты приёмки.
Опции включаются в предложение только при соответствии утверждённому производственному процессу.
Ручной, гидравлический или приводной разматыватель под заданную массу рулона.
Сервоприводная или гидравлическая пробивка и маркировка по утверждённой таблице отверстий.
Ручная, моторизованная или по рецептам — в зависимости от семейства изделий.
Резка до профилирования, после профилирования или летучая резка — с учётом устойчивости профиля и времени цикла.
Приёмный стол, укладчик, пакетирование или роботизированная передача под требуемую производительность.
Напряжение в стране назначения, бренд комплектующих, ограждения и язык документации.
Гибкое производство C- и Z-прогонов для промышленных зданий, складов и металлоконструкций. Если в утверждённой производственной программе только C- или только Z-профили, перед выбором оснастки сравните специализированную линию с предложением автоматической линии с переналадкой C/Z.
Нет. Изменение размеров C-сечения и переход между формами C и Z — это разные задачи. Экран рецептов или ролик с сервоперестройкой не доказывает, что предлагаемая линия выполняет обе задачи без ручной работы с оснасткой. Попросите названного производителя перечислить все необходимые перемещения, регулировки и замены оснастки для ваших чертежей C- и Z-профилей.
| Задача | Что должен выявить пробный прогон | Запись покупателя |
|---|---|---|
| Смена размера в пределах одного профиля | Исходный и целевой чертежи, рецепт, регулировка валков и направляющих, настройка пробивки и отрезки | Зафиксируйте ручные операции, время настройки и измеренные первые детали для обоих размеров. |
| Переход с C на Z, затем с Z на C | Смена профиля, ориентация оснастки, необходимые замены и действия оператора в каждом направлении | Засекайте время для каждого направления отдельно и маркируйте измеренные образцы C и Z. |
| Возобновление принятого производства | Заданная марка стали и толщина, отверстия, длина реза и последующая обработка | Зафиксируйте первую годную деталь и забракованные изделия; согласуйте начальную и конечную точки до начала замера времени. |
Для заявленного в предложении времени переналадки уточните, заканчивается ли оно последним наладочным движением или первой измеренной деталью, соответствующей согласованному чертежу. Используйте протокол испытания переналадки C/Z вместе с письменно утверждённой конфигурацией. Для невыбранной комплектации ни время переналадки, ни полностью автоматическая работа не гарантируются.
в опубликованном перечне моделей описано пять именованных семейств, а окончательная спецификация вашего заказа определяется по вашим собственным чертежам. Начните с необходимых чертежей C и Z, марки стали, диапазона толщин, схемы пробивки и целевой производительности. Прежде чем выбрать предложенную комплектацию, сравните входящую в поставку оснастку и проведённую при вас смену размера или профиля.
| Опубликованное семейство | Охват позиции | Проверка покупателем до запроса КП |
|---|---|---|
| Серия N | HC-300N только C · HZ-350N только Z · HCZ-300N C/Z | Для выпуска C и Z подтвердите модель HCZ-300N и проверьте переналадку в обоих направлениях. |
| Серия S | HC-300S только C · HCZ-300S C/Z | Для выпуска C и Z подтвердите модель HCZ-300S и комплект поставляемой оснастки. |
| Серия F | HC-300F только C · HCZ-300F C/Z | Подтвердите модель HCZ-300F для C/Z и комплект поставляемой оснастки. |
| Серия L | HC-300L только C · HCZ-300L C/Z | Прежде чем рассчитывать на выпуск Z-профиля, уточните исполнение — LS или LN. |
| Серия M | Серия M — только C | Уточните точный C-профиль, объём пробивки и отрезки. |
Источник: коды моделей и типы профилей взяты из опубликованного перечня моделей; актуальное наличие, скорость, толщина и оснастка подтверждаются в заводском коммерческом предложении и на пробном прогоне в вашем присутствии.
Пришлите сечение профиля с размерами, расположение отверстий, длины готовых изделий и все критичные допуски.
Нет. Гарантированная производительность зависит от марки стали, толщины металла, профиля, частоты пробивки, длины реза и способа выгрузки изделий.
В предложении перечислены модули линии, планировка, электрический стандарт, исключения из поставки, материал для испытаний, объём поставки и исходные производственные допущения.
До передачи станка согласуйте резервные копии контроллера и панели оператора, версии программного обеспечения, условия лицензии и доступ для обслуживания. Используйте руководство по резервному копированию ПЛК и передаче системы управления, чтобы отличать файлы для восстановления от редактируемого проекта. Право на изменение управляющей программы согласуется отдельно от функции импорта производственных заказов.
Воспользуйтесь нашим чек-листом запроса КП на профилегибочный станок, чтобы передать чертёж, материал, операции и условия приёмки, необходимые инженеру.
Результат пробного профилирования зависит и от того, как заданный рулон загружается и подаётся. Наряду с утверждёнными чертежами C и Z зафиксируйте маркировку рулона, внутренний диаметр, способ загрузки, направление полосы и первую проверку подачи. Для подготовки этих наблюдений используйте протокол пробной загрузки рулона; он не заменяет измерение профиля и приёмочное испытание пробивки.
Видео из цеха может показать формующую часть и путь материала. Само по себе оно не подтверждает утверждённые покупателем размеры профиля, полную переналадку с C на Z, производительность или приёмочные допуски.
Передайте поставщику чертёж профиля с контролем ревизий, марку стали, диапазон толщин, схему пробивки и целевую производительность. По каждому профилю C и Z запросите маркированный пробный образец, протокол измерений, запись о настройке или переналадке и перечень неустранённых отклонений. Сравните эти записи с согласованным методом приёмки; не считайте этот ролик гарантией.
Общий порядок описан в нашем чек-листе подтверждений для заводской приёмки (FAT). Чтобы обсудить ваши детали, оставьте адрес электронной почты для технической связи.
Короткий ответ: каждый автоматический станок для C- и Z-прогонов мы оцениваем по конфигурации, а не по фиксированному прайс-листу. Цена зависит от чертежа профиля, толщины металла, пробивки и резки, уровня автоматизации и условий поставки. Пришлите чертёж — и мы ответим письменным коммерческим предложением именно на эту конфигурацию.
| Уровень конфигурации | Что меняется | Обычно выбирают для |
|---|---|---|
| Базовая линия C или Z фиксированного размера | Один типоразмер профиля на одну настройку оснастки; размер меняется вручную регулировкой или заменой оснастки. | Стабильных заказов на один или несколько стандартных размеров |
| Линия C/Z с быстрой переналадкой | Профили C и Z на одной линии с более быстрой сменой профиля и размера. | Смешанных заказов C и Z с регулярной сменой размеров |
| Полностью автоматическая линия C/Z с бесступенчатой перестройкой | Ширина и высота профиля задаются из системы управления в пределах размерного диапазона линии, с автоматической пробивкой и отрезкой. | Многономенклатурного производства и частой смены размеров |
Цена растёт от первого уровня к третьему по мере добавления оснастки, сервоуправления и автоматизации.
Профилегибочные станки с завода Halcyon в Сямыне использованы более чем на 150 строительных объектах (2022–2026) в Китае и за рубежом, в том числе в аэропорту в Ираке, на национальном стадионе в Сенегале, на курортных зданиях на Мальдивах и на углеобогатительной фабрике в Монголии. Смотреть проекты.
Короткий ответ: цена автоматического станка для C- и Z-прогонов имеет смысл только при определённом наборе чертежей C и Z, марок и толщин рулонной стали, схем отверстий, готовых длин и принятой целевой производительности. Одна итоговая цифра не говорит покупателю, входят ли в неё пробивной инструмент, разматыватель, оборудование выгрузки, ограждения, пусконаладка или приёмочный прогон.
| Исходные данные для КП | Что указать | Что сравнить в предложении |
|---|---|---|
| Готовые профили C и Z | Чертежи с контролем ревизий, параметры полок и отгибов, перечень требуемых размеров | Какие профили и переходы с C на Z реально охватывает предлагаемая оснастка |
| Рулон и производительность | Марка стали, диапазон толщин, размеры рулона, длины реза и количество принятых изделий за смену | Материал для испытаний, принятая скорость линии и последующая обработка, учтённые в заявленной производительности |
| Схема пробивки | Тип отверстия, диаметр, база отсчёта, шаг и расположение на каждом профиле | Пуансоны, матрицы, рецепт управления и маркированные образцы деталей C и Z |
| Поставка и приёмка | Электрический стандарт страны назначения, планировка и метод испытаний | Разматыватель, выходной рольганг, укладчик, ограждения, документация, сервис, исключения и подтверждения приёмки |
Попросите поставщиков рассчитать предложение по одним и тем же чертежам и методу приёмки. Сравнивайте подписанный объём поставки и измеренные результаты пробного прогона, прежде чем сравнивать цены. Для общего бюджета закупки используйте руководство по стоимости профилегибочного станка с редактируемой таблицей, чтобы разделить оборудование, фрахт, запуск на площадке и эксплуатацию в первый год. Halcyon проводит такую проверку напрямую с производственной командой завода; на этой странице не указываются цена, срок поставки или гарантированные характеристики для невыбранной линии.
Источник и рамки: закупочный обзор Halcyon Machinery, обновлён 26 сентября 2026 г. Сравнение служит ориентиром для подготовки запроса и не означает, что все перечисленные модули входят в стандартную комплектацию каждой модели. См. протокол испытания переналадки C/Z и чек-лист запроса КП.
Чертёж профиля и готовый для станка файл заказа — это разные результаты работы. Чертёж определяет сечение и критерии контроля. Файл заказа может содержать обозначения деталей, количество, длины и операции пробивки отверстий, поэтому совместимость с предложенным контроллером подтверждайте письменно. Автоматическая смена профиля и интерфейс передачи данных из САПР на станок — отдельные позиции спецификации.
Попросите нас указать программу проектирования или планирования и её версию, формат экспорта и его ревизию, а также предлагаемый контроллер станка и версию его программного обеспечения. Уточните, импортируется ли задание напрямую, конвертируется указанным инструментом или вводится вручную. Согласуйте стоимость конвертации или лицензий, передаваемые файлы и ответственность за последующие изменения программного обеспечения. Halcyon не заявляет универсальную совместимость с CSV, DXF или каким-либо конкретным пакетом САПР для невыбранной линии C/Z.
| Проверка | Что зафиксировать до приёмки |
|---|---|
| Ревизия исходных данных и единицы измерения | Сохраните утверждённую ревизию чертежа и задания, обозначения деталей, единицы измерения, ориентацию C/Z и длины реза, использованные на пробном прогоне. |
| Сопоставление операций | Сравните положение каждого отверстия или паза, базу отсчёта и код инструмента с предлагаемым комплектом инструмента. Зафиксируйте отклонённые строки, предупреждения и пропущенные операции; не считайте их молча принятыми. |
| Проверка готовых деталей | Выполните согласованное задание на предлагаемой конфигурации. Промаркируйте каждую пробную деталь и проверьте размеры, отверстия и указанную в предложении маркировку деталей по утверждённому чертежу. |
| Ревизия и перезапуск | Повторите согласованные проверки после контролируемого изменения ревизии задания или перезапуска. Зафиксируйте, по какому файлу изготовлена каждая деталь, и любое ручное вмешательство. |
Скачать пустой бланк проверки файла заказа C/Z. Это рабочий лист покупателя, а не входной файл для станка, принятый формат контроллера или готовый протокол испытаний.
Зачем спрашивать: передача заказов из САПР и индивидуальная маркировка деталей — частые требования покупателей автоматических линий C/Z, поэтому заранее уточните, как линия принимает заказы и маркирует каждую деталь. Для отдельного заказа станка ЛСТК используйте руководство по файлам заданий для станков ЛСТК; приведённые там примеры моделей не доказывают совместимость с линией C/Z.
Отправьте один неконфиденциальный пример заказа вместе с чертежами профиля и пробивки через форму запроса КП. Мы рассмотрим требуемый интерфейс и получим план импорта и испытаний для конкретной конфигурации, прежде чем включить его в предложение.
Мы подтвердим подходящую модель, технологический маршрут, модули линии и параметры, которые можно гарантировать для вашего материала.
Новое руководство для покупателя: как проверить образец готового профиля.
Для предложенной автоматической конфигурации C/Z зафиксируйте шаги настройки при переходе с C на Z и с Z на C, а также измеренные первые образцы. Используйте протокол испытания переналадки для покупателя вместе с утверждёнными чертежами и предложением, подготовленным под конкретного партнёра.
Если у первой детали угол не соответствует утверждённому чертежу, руководство по проверке угла полки на пробном прогоне покажет, как зафиксировать измеренные образцы и регулировки оснастки до приёмки; универсального допуска оно не устанавливает.
Проверьте ограждения предложенной линии C/Z, прежде чем принимать планировку линии или результаты пробного прогона. Объём требований безопасности определяет письменное коммерческое предложение, а не фотография.
Используйте пустой бланк протокола пробной стыковки Z-прогонов внахлёст и совпадения отверстий, чтобы промаркировать обе детали и записать чертёж соединения, ориентацию, базы отверстий, фактические измерения и наблюдения при пробной сборке. Повторите запись после значимой смены размера или рецепта. Фиксируйте неразрешённые результаты и согласованное повторное испытание; не засчитывайте визуальную стыковку без измерений как успешную.
Порядок испытания и границу между приёмкой станка и утверждением конструкции описывает руководство по приёмке парных Z-прогонов внахлёст.
Этот пустой рабочий лист служит для записи наблюдений. Расчёт соединения и приёмочные пределы предоставляет инженер проекта; бланк не подтверждает несущую способность, не утверждает монтаж и не заменяет согласованные документы приёмки станка.