
Профилегибочный станок для Z-прогона
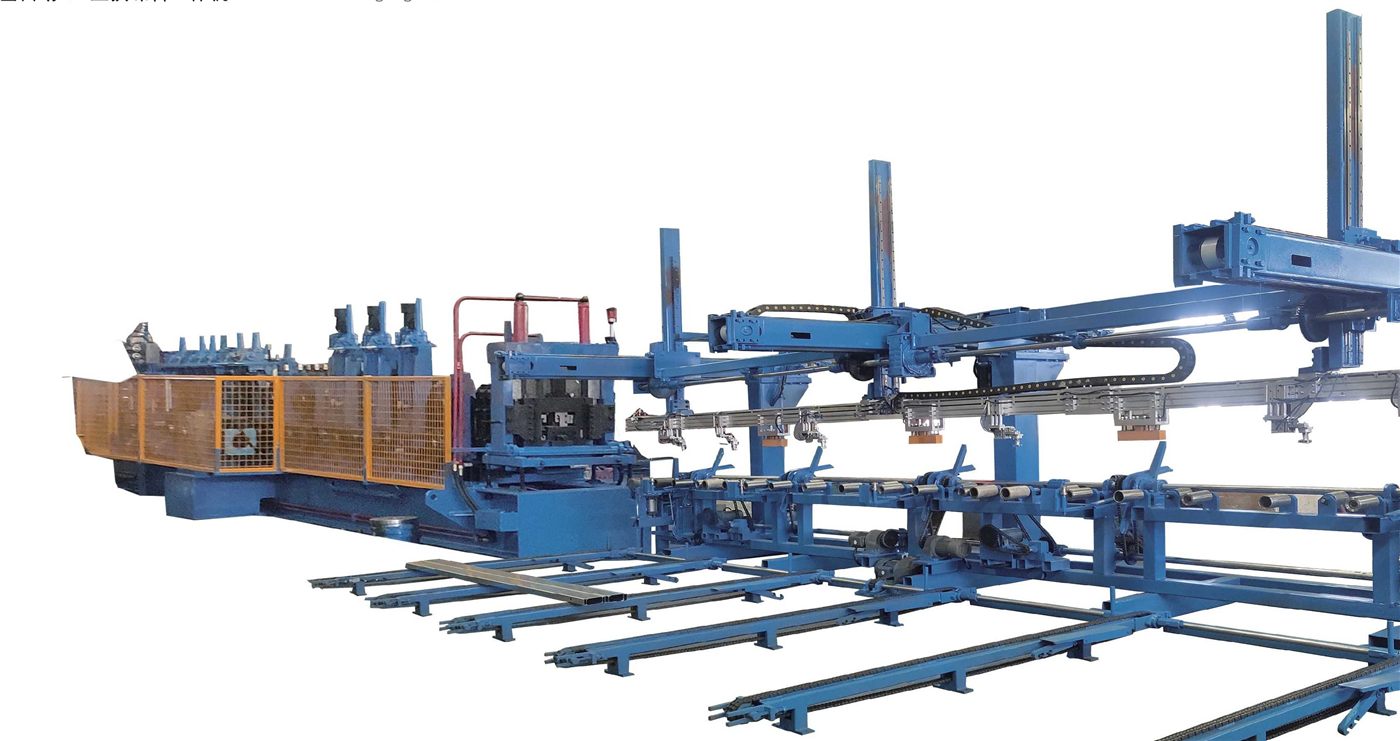
Линии для Z-прогона напрямую с завода, изготовленные на нашей производственной базе в Сямыне и настроенные под ваш чертёж Z-профиля, длину нахлёста и схему отверстий под болты, — в виде отдельного станка для Z-профиля или комбинированной линии C/Z.
Диапазон цен: станки для C/Z-прогонов
39 000–62 000 $ (стандарт) · 72 000–143 000 $ (премиум), FOB Китай
Стандарт соответствует первым двум конфигурациям (однопрофильная и многопрофильная / с быстрой переналадкой); премиум — полностью автоматическим линиям.
Окончательная цена зависит от профиля, толщины, скорости, пробивки и степени автоматизации. Не включает фрахт, импортные пошлины и монтаж. Пришлите чертёж профиля — коммерческое предложение в течение 24 часов. Конфигурации для Северной Америки (480 В/60 Гц, UL и местные требования) рассчитываются отдельно.
Крупные комплексные линии (например, для лонжеронов рамы грузовиков или полные линии кабельных лотков) рассчитываются под проект, обычно от 150 000 $.
Мы производим станки на собственном заводе в Сямыне — более 35 лет опыта в профилировании.
Запросить расчёт этого станка
Пришлите чертёж или фото профиля. В течение 24 часов ответим с конфигурацией и ценой.
Коммерческие условия
- Срок изготовления
- стандартные станки 30–60 дней; автоматические и тяжёлые линии 60–120 дней (уточняется в коммерческом предложении).
- Гарантия
- 12 месяцев на станок, пожизненная техническая поддержка по видео и удалённо; быстроизнашивающиеся детали не входят.
- Оплата
- 30% предоплата; 70% до отгрузки, после того как вы одобрите видео пробного запуска.
- Отгрузка
- FOB Сямынь, Китай.
Как правильно составить техническое задание на линию для Z-прогона?
Краткий ответ: начните с утверждённого чертежа Z-профиля и данных инженера по нахлёсту и отверстиям под болты. Z-профиль можно применять в схемах прогонов с нахлёстом, но требуемая длина нахлёста, расположение отверстий и несущая способность определяются конкретным проектом. Пробный прогон станка должен подтвердить, что предлагаемая оснастка формирует заданное сечение и стабильно повторяемые отверстия.
- Данные чертежастенка, полка, отгиб, диапазон толщин, марка стали и допуски на размеры
- Данные соединенияутверждённая длина нахлёста, правое или левое исполнение, схема отверстий и базовая точка отсчёта
- Производственные данныедлины реза, набор типоразмеров, последовательность переналадки и целевая производительность
- Результаты пробного прогонаразмеры сечения первой и последующих деталей, совпадение парного нахлёста, совмещение отверстий и качество торца после реза
Что должно фиксироваться при пробном прогоне образцов?
До испытания согласуйте редакцию чертежа, базы измерений и материал для пробного прогона. Одного удачного сечения недостаточно: сравните первую принятую деталь с последующими и с парной сборкой внахлёст. Сохраняйте настройки станка и результаты измерений вместе с номерами образцов, чтобы при последующей проверке покупатель мог отличить подстройку оснастки от стабильного производства.
| Вопрос покупателя | Исходные данные для пробного прогона | Подтверждение при приёмке |
|---|---|---|
| Сформируется ли заданное Z-сечение? | Утверждённый чертёж стенки, полки и отгиба; марка стали и диапазон толщин. | Измерить размеры первой и последующих деталей с маркировкой и сравнить их с согласованными допусками. |
| Соберётся ли соединение внахлёст? | Утверждённая инженером схема нахлёста, ориентация и правое или левое исполнение. | Соединить две отобранные детали, зафиксировать нахлёст и посадку соединения; не делать выводов о несущей способности только по совпадению деталей. |
| Совпадут ли отверстия после профилирования? | Схема отверстий и чётко заданная база на профиле и в зоне нахлёста. | Измерить положение парных отверстий на собранных образцах, включая первую и последующие детали. |
| Можно ли выпускать требуемый набор типоразмеров? | Длины по заказу, смена типоразмеров, целевая производительность и планируемая последовательность резки и пробивки. | Проверить при свидетелях требуемую смену программы или оснастки, подсчитать годные детали, зафиксировать наладочный брак и состояние торцов после реза. |
Возможности станка для ваших типоразмеров Z-профиля подтверждаются в подписанном техническом соглашении; расчёт соединения внахлёст остаётся за инженером вашего проекта.
Когда оправдана комбинированная линия C/Z?
Комбинированную линию можно предлагать, если чертежи и C-, и Z-профиля укладываются в подтверждённый диапазон её оснастки. Попросите провести при вас переналадку C→Z и Z→C на требуемых типоразмерах и схемах отверстий. Будет ли переналадка автоматической или ручной и сколько она займёт времени, подтверждается в коммерческом предложении для ваших типоразмеров. См. страницу станка C/Z в нужной комплектации и руководство по выбору между C- и Z-прогоном.
Пришлите нам чертёж профиля
Мы рассмотрим ваш чертёж профиля, материал, схему отверстий и целевую производительность вместе с инженерами нашего завода в Сямыне, а затем подтвердим предлагаемый объём поставки станка и коммерческое предложение.
Получить предложениеСколько стоит профилегибочный станок для Z-прогона?
Краткий ответ: мы рассчитываем стоимость каждого профилегибочного станка для Z-прогона по конкретной комплектации, а не по фиксированному прайс-листу. Цена зависит от чертежа профиля, толщины металла, пробивки и резки, уровня автоматизации и условий поставки. Пришлите чертёж — и мы ответим письменным коммерческим предложением именно на эту комплектацию.
| Уровень комплектации | Что меняется | Обычно выбирают для |
|---|---|---|
| Базовая линия C или Z фиксированного размера | Один типоразмер сечения на одну настройку оснастки; размеры меняются вручную регулировкой или заменой оснастки. | Стабильных заказов на один или несколько стандартных типоразмеров |
| Линия C/Z с быстрой переналадкой | C- и Z-профили на одной линии с более быстрой сменой формы и типоразмера. | Смешанных заказов на C и Z с регулярной сменой типоразмеров |
| Полностью автоматическая линия C/Z с бесступенчатой перестройкой | Ширина и высота сечения задаются из системы управления в пределах размерного диапазона линии, с автоматической пробивкой и отрезкой. | Производства с широким ассортиментом и частой сменой типоразмеров |
Цена растёт от первого уровня к третьему по мере добавления оснастки, сервоуправления и автоматизации.
Что влияет на цену
- Диапазон типоразмеров Z-профиля и требования к нахлёсту
- Толщина стали и предел текучести
- Отдельная линия для Z или комбинированная линия C/Z
- Схема пробивки и способ отрезки
- Ручная, быстрая или полностью автоматическая смена типоразмера
- Система управления и марки основных комплектующих (ПЛК, сервопривод, гидравлика)
- Разматыватель, приёмный стол и автоматический укладчик
- Условия поставки (FOB или CIF), упаковка и запасные части
Профилегибочные станки с завода Halcyon в Сямыне использованы более чем на 150 строительных объектах (2022–2026) в Китае и за рубежом, в том числе в аэропорту в Ираке, на национальном стадионе в Сенегале, на курортных зданиях на Мальдивах и на углеобогатительной фабрике в Монголии. Смотреть проекты.
Сравните отдельную линию для Z с комбинированной линией C/Z
Отдельная линия для Z может подойти, если заказы стабильно относятся к одному семейству Z-профилей; комбинированную линию стоит рассмотреть, если покупателю нужны и утверждённые C-профили. Сравнивайте предложенную оснастку и этапы переналадки на одних и тех же чертежах, марках стали, схемах отверстий в нахлёсте, длинах реза и целевом выпуске годной продукции. В нашем коммерческом предложении перечислены все профили, которым требуется отдельная настройка или которые выходят за рамки предлагаемой линии.
Подтверждает ли совпадение парного нахлёста несущую способность Z-прогона?
Нет. Оно показывает лишь геометрию образцов и совмещение отверстий. Нагрузки, раскрепления, нахлёст и соединения должен оценивать ответственный инженер проекта.
Чем полезна демонстрация переналадки?
Начните с последней принятой детали C, зафиксируйте действия оператора и забракованные наладочные заготовки, затем измерьте первую принятую деталь Z. Повторите переход Z→C с отверстиями и длинами, которые требует покупатель.
На какой единой основе должны давать предложения оба поставщика?
Используйте одинаковые утверждённые чертежи C и Z, диапазоны материалов, схемы пробивки, состав производственной программы, целевую производительность и метод приёмки. Запросите письменный перечень того, что входит в поставку: оснастка, транспортировка и система управления.
Что опубликованные данные о станке C/Z говорят о производстве Z-профиля?
Паспорт изделия HCZ-350F — опубликованный пример комбинированной линии от производителя. В нём описаны привод от редуктора, правка, предварительная пробивка, предварительная резка, профилегибочный стан, гидравлическая резка и опора для готовых изделий. Это эталонная модель C/Z; отдельная линия для Z может быть скомпонована иначе.
| Опубликованные данные о HCZ-350F | Что подтвердить для вашего заказа на Z-профиль |
|---|---|
| Пробивка плоской полосы, часть позиционирования регулируется вручную | Базы отверстий, действия по регулировке, комплект поставляемых пуансонов и совмещение отверстий в парном нахлёсте после профилирования |
| Регулировка размера и переход между C и Z описаны отдельно | Какие операции выполняются автоматически, какие требуют участия оператора, и первая принятая деталь Z после каждой смены |
| В кратких характеристиках указано 35 м/мин; в разделе об основном профилегибочном стане — 0–30 м/мин | Подписанное определение скорости и испытанная комплектация; две опубликованные цифры требуют уточнения |
| Станок останавливается на время пробивки и резки | Количество принятых деталей за партию с хронометражем — с вашей схемой отверстий, длинами и сменами типоразмеров |
Чтобы получить сопоставимое предложение, отправьте одну и ту же редакцию чертежа, схему нахлёста, марку стали и диапазон толщин, спецификацию длин и состав партий. Запросите предлагаемую компоновку клетей, идентификационные данные текущего станка и протоколы измерений. Каталожные данные поставщика служат основой для технического обсуждения; фактическую комплектацию и выпуск годной продукции устанавливайте по согласованному пробному прогону.
Изучите состав автоматического оборудования C/Z и протокол испытания переналадки вместе с пробным прогоном парного нахлёста Z, описанным ниже.
Протокол пробного прогона парного нахлёста Z-прогона
Используйте бланк протокола пробного прогона нахлёста и совмещения отверстий Z-прогона, чтобы зафиксировать обе детали, чертёж соединения, ориентацию, базы отверстий, фактические измерения и наблюдения при пробной сборке. Повторяйте протокол после каждой существенной смены типоразмера или программы. Любой нерешённый результат записывайте вместе с согласованным повторным испытанием.
Прочитайте руководство по приёмке нахлёста Z-прогона на парных деталях, где описаны последовательность испытания и граница между приёмкой станка и утверждением конструкции.
Расчёт соединения и допустимые пределы при приёмке предоставляет инженер проекта.