
Профилегибочный станок для производства прогонов
Станки для C- и Z-прогонов для цехов металлоконструкций — с ручной, быстрой или полностью автоматической переналадкой.
Диапазон цен: станки для C/Z-прогонов
39 000–62 000 $ (стандарт) · 72 000–143 000 $ (премиум), FOB Китай
Стандарт соответствует первым двум конфигурациям (однопрофильная и многопрофильная / с быстрой переналадкой); премиум — полностью автоматическим линиям.
Окончательная цена зависит от профиля, толщины, скорости, пробивки и степени автоматизации. Не включает фрахт, импортные пошлины и монтаж. Пришлите чертёж профиля — коммерческое предложение в течение 24 часов. Конфигурации для Северной Америки (480 В/60 Гц, UL и местные требования) рассчитываются отдельно.
Крупные комплексные линии (например, для лонжеронов рамы грузовиков или полные линии кабельных лотков) рассчитываются под проект, обычно от 150 000 $.
Мы производим станки на собственном заводе в Сямыне — более 35 лет опыта в профилировании.
Запросить расчёт этого станка
Пришлите чертёж или фото профиля. В течение 24 часов ответим с конфигурацией и ценой.
Коммерческие условия
- Срок изготовления
- стандартные станки 30–60 дней; автоматические и тяжёлые линии 60–120 дней (уточняется в коммерческом предложении).
- Гарантия
- 12 месяцев на станок, пожизненная техническая поддержка по видео и удалённо; быстроизнашивающиеся детали не входят.
- Оплата
- 30% предоплата; 70% до отгрузки, после того как вы одобрите видео пробного запуска.
- Отгрузка
- FOB Сямынь, Китай.
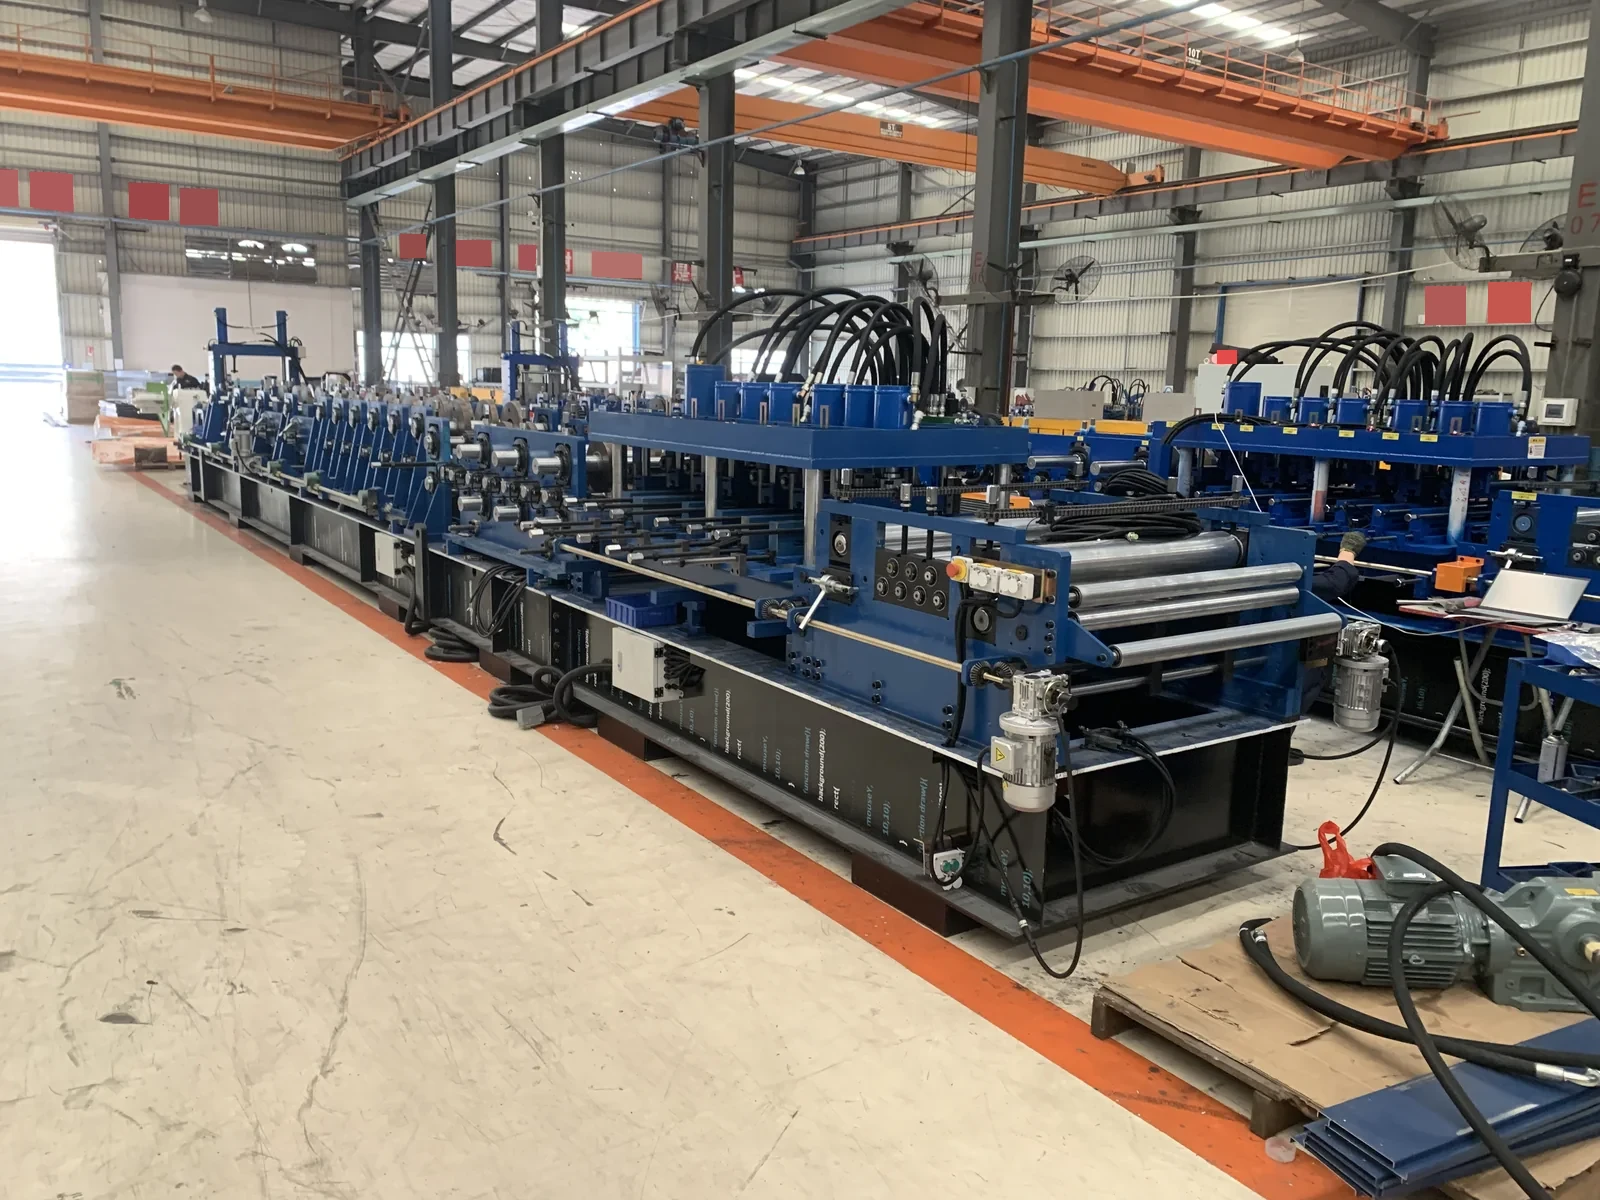
Какой станок для прогонов подходит под ваш набор заказов?
Короткий ответ: выбирайте между специализированной линией под один фиксированный профиль, линией с ручной перенастройкой и автоматической C/Z-линией, исходя из реального производственного графика. Правильный выбор зависит от количества смен профиля, чертежей и материала, схем отверстий, допустимых отходов при наладке и требуемой производительности после каждой переналадки. Время переналадки и скорость для ваших чертежей мы подтверждаем в коммерческом предложении.
| Вариант | Главный вопрос | Что сравнивать |
|---|---|---|
| Линия под один профиль | Будет ли в производственном графике преобладать один утверждённый профиль? | Диапазон чертежей и материала, размеры образцов, рабочий цикл для этого профиля |
| Ручная перенастройка | Сколько регулировок и пробных деталей требуется при смене размера? | Записанные действия оператора, определение времени наладки, первая годная деталь и отходы |
| Автоматическая C/Z-линия | Какие оси и операции меняются по рецепту, а какие по-прежнему требуют оператора? | Пробный прогон двух профилей в обоих направлениях, совпадение отверстий, образцы и замеренная производительность |
Пример перестройки размера на C/Z-станке
Этот общедоступный ролик Halcyon HCZ-S20, снятый в цехе, показывает станок производственного партнёра и объясняет, что спрашивать о перестройке размера. В нём нет хронометража переналадки с C на Z, замеренных пробных деталей или результатов приёмки для вашего заказа. Сравните предлагаемую оснастку и первые годные детали с обоими утверждёнными чертежами.
Сверьте опубликованный модельный ряд со своими чертежами C и Z
В одном из каталожных примеров производственного партнёра для HCZ-F5 указаны: высота стенки C-профиля 80–350 мм, высота стенки Z-профиля 120–350 мм, полки до 100 мм, отгибы до 25 мм и толщина металла 1,0–3,5 мм. Сравнивайте полную геометрию профиля, марку стали и толщину в совокупности: отдельный максимум не означает, что все максимумы можно объединить в одном утверждённом профиле. Эти данные относятся к опубликованной производителем справочной модели HCZ-F5 (проверено 28 сентября 2026 г.); они не являются спецификацией или гарантией наличия для каждого предложения Halcyon. Перед утверждением коммерческого предложения запросите точную комплектацию станка и пробные детали для самого малого и самого большого чертежа.
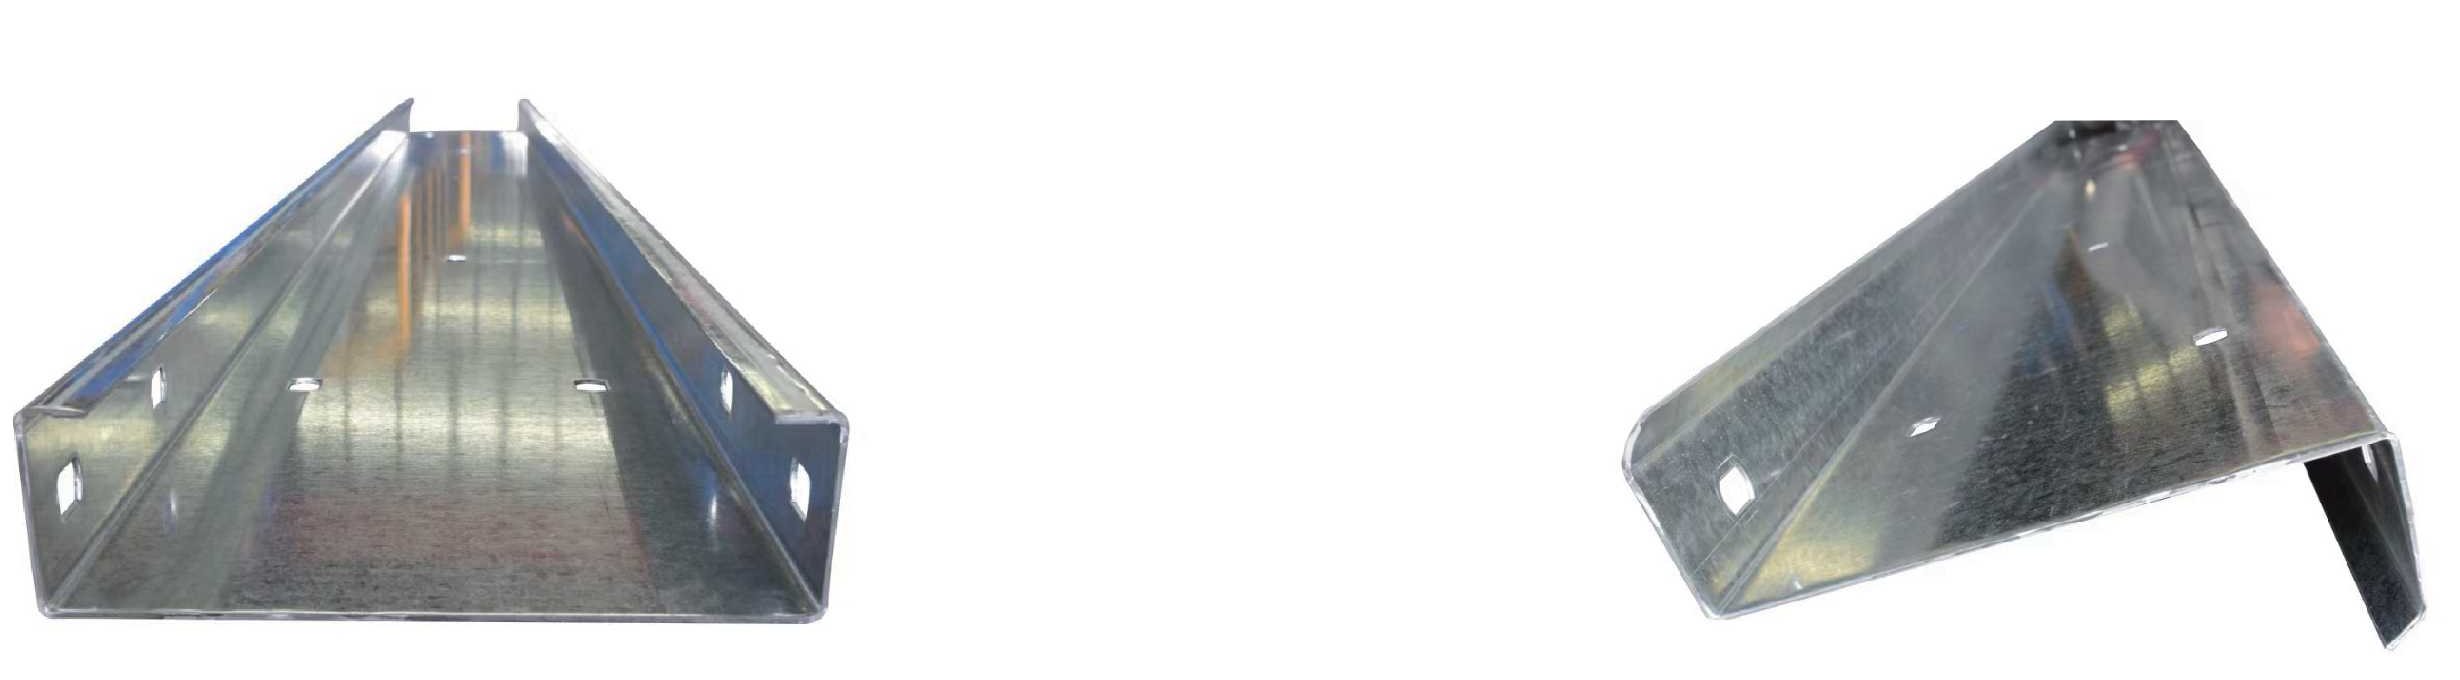
Пробивка до или после профилирования: какой процесс подходит вашему чертежу прогона?
Короткий ответ: ни одно из положений пробивки не является лучшим во всех случаях. Покупателю нужно знать, выполняются ли отверстия и пазы в плоской ленте до профилирования или в уже сформованном C/Z-профиле после него, а затем проверить готовую деталь по тому же утверждённому чертежу схемы отверстий. Предлагаемая оснастка, последовательность резки и пробный материал важнее, чем само название процесса.
| Опубликованный пример процесса | Что уточнить в предлагаемой линии | Какой протокол испытаний запросить |
|---|---|---|
| Пробивка до профилирования: для NL300 указаны пробивка и предварительная резка до профилирования. | Какие отверстия и пазы пробиваются в плоской ленте и какие размеры чертежа определяют их окончательное положение после профилирования? | Идентифицируйте пробный рулон и ревизию чертежа; замерьте на образцах C и Z центры готовых отверстий, расстояния до кромок и длины резки. |
| Пробивка после профилирования: для HCZ-450F профилирование указано перед станцией пробивки. | Какие схемы отверстий, штампы и регулировки включены для обоих сформованных профилей? | Замерьте те же элементы на готовых образцах C и Z и зафиксируйте фактический цикл пробивки и резки. |
Источник: опубликованные схемы процессов NL300 и HCZ-450F, проверено 28 сентября 2026 г. Это справочные модели производителя; технологический маршрут, комплект оснастки и допуски для вашей линии указываются в подписанной спецификации станка и подтверждаются образцами, изготовленными в вашем присутствии.
Подбор станков для прогонов по нужным профилям
Используйте чертежи требуемых профилей, чтобы сузить выбор семейства станков, прежде чем сравнивать цену или скорость. На каждой странице по ссылке описан свой состав оборудования; окончательная оснастка и производительность всё равно зависят от предлагаемой сборки.
- И C-, и Z-профилиАвтоматические профилегибочные станки для C/Z-прогонов — сравните включённые регулировки, пробивку и переналадку в обоих направлениях.
- Только Z-профилиПрофилегибочный станок для Z-прогонов — проверьте утверждённый чертёж Z-профиля, положение отверстий нахлёста и посадку образца.
- Выбор линии только для C-профиляРуководство по станкам для C-прогонов — сравните фиксированную C-линию, перенастраиваемую C-линию и C/Z-альтернативу по вашему утверждённому чертежу.
- Малые C-профилиСтанок для C-профиля серии M — сопоставьте опубликованное семейство моделей с вашим чертежом C-профиля и производственной программой.
- Серия L: варианты C или C/ZСравнение справочных моделей HC-300L (только C) и HCZ-300L (C/Z) — исторические названия вариантов подсказывают, какие вопросы задать, но актуальная оснастка и наличие требуют предложения по конкретной модели и пробного прогона.
Более широкий ассортимент станков для профилей и сопутствующих конструкционных элементов — в каталоге оборудования для прогонов. Эти ссылки помогают с выбором и не означают, что каждый показанный станок был предложен или испытан для вашего заказа.
Выбирайте конкретный предлагаемый вариант, а не только название серии
- Выбор в серии F (FC/FX)Историческая модель HC-300F — только для C-профиля; HCZ-300F — для C/Z. Проверьте точный вариант, оснастку и пробные детали в актуальном предложении.
- Выбор в серии N (NC/NZ/NX)Историческая модель HC-300N — только для C-профиля, HZ-350N — только для Z, HCZ-300N — для C/Z. Для смешанных заказов запросите идентифицированные пробные детали C и Z и проверку переналадки в обоих направлениях.
Исторические названия подсказывают, какие вопросы задать; они не подтверждают текущее наличие, общий диапазон размеров или производительность.
Рассчитайте выгоду от переналадки по собственному графику
Фиксируйте количество переналадок за смену, минуты от последней годной детали старого профиля до первой годной детали нового, отходы при наладке и стоимость простоя производства. Сравните эти данные с предложенной стоимостью оборудования и услуг. Без этих исходных данных невозможно обоснованно назвать срок окупаемости. Попросите поставщиков отработать одни и те же две ревизии чертежей на одной марке материала, чтобы сравнение было корректным.
Что входит в комплект при покупке станка для прогонов?
Станок для прогонов, предлагаемый к продаже, не определяется одной лишь фотографией основного профилегибочного стана. Запросите детализированный перечень поставки, где указаны разматыватель, подающее и правильное устройство, пробивная оснастка, формующие валки, отрезное устройство, система управления, приёмные опоры, ограждения, запчасти и услуги. Отметьте каждую позицию как включённую, опциональную или исключённую в конкретном предложении. Актуальное фото станка и видео пробного прогона должны указывать предлагаемый завод и модель; они не заменяют подписанный перечень оборудования.
Чтобы коммерческие предложения были сопоставимы, попросите каждого поставщика рассчитать цену по одним и тем же утверждённым чертежам C- и/или Z-профиля, марке стали, диапазону толщин, схеме пробивки и целевой производительности. Подтвердите в письменном виде объём монтажа, обучения, приёмочных испытаний и послепродажного обслуживания. Halcyon согласует предлагаемую комплектацию напрямую с производственной командой завода; производитель и конкретное оборудование указываются в проектной документации. На этой странице не заявляются наличие на складе, единая цена или срок поставки.
Чтобы сравнивать реальную стоимость, а не ничем не подкреплённую рекламную цену, воспользуйтесь руководством по составу коммерческого предложения на профилегибочный станок и его рабочим листом для покупателя. Перед сравнением итоговых сумм зафиксируйте, что каждое предложение включает, что исключает и что требуется для приёмки.
Если утверждённая деталь C или Z длинная, укажите, как отрезанный профиль будет поддерживаться и сниматься. В нашем руководстве по приёмным опорам для длинных профилей объясняется, какую компоновку и какие подтверждающие образцы запрашивать; характеристики для вашей линии указываются в коммерческом предложении.
Исходные данные для сопоставимого коммерческого предложения
- Готовые профилиЧертежи сечений C- и/или Z-профиля с ревизией, размерами полок и отгибов
- МатериалМарка стали, диапазон толщин, покрытие и ширина рулона
- ОперацииСхема пробивки, длины резки, требования к маркировке и обращению с продукцией
- Производственная программаРазмеры партий, количество переналадок за смену и целевая производительность по каждому профилю
- ПриёмкаТочки замера образцов, допуски, пробный рулон и определение времени переналадки
Скорость, толщина, точность, мощность и опции конкретной модели должны быть определены в техническом предложении и проверены на согласованных испытаниях. О назначении разных профилей читайте в материале выбор между C- и Z-прогоном. Halcyon работает над предлагаемой комплектацией напрямую с командой завода; фактический производитель и модель указываются в проектной документации.
Методика выбора для покупателя: Halcyon Machinery, проверено 4 октября 2026 г. Здесь не заявляются исследования окупаемости у клиентов, единая производственная скорость или результаты приёмки.
Пришлите нам чертёж профиля
Пришлите оба чертежа профилей и производственную программу. Мы рассмотрим комплектацию конкретной модели напрямую с командой завода.
Получить КПСколько стоит профилегибочный станок для прогонов?
Короткий ответ: каждый станок для прогонов мы рассчитываем по комплектации, а не по фиксированному прайс-листу. Цена зависит от чертежа профиля, толщины металла, пробивки и резки, уровня автоматизации и условий поставки. Пришлите чертёж — и мы ответим письменным коммерческим предложением именно на эту комплектацию.
| Уровень комплектации | Что меняется | Обычно выбирают для |
|---|---|---|
| Базовая линия C или Z под фиксированный размер | Один типоразмер профиля на одну настройку оснастки; размеры меняются вручную регулировкой или заменой оснастки. | Стабильных заказов на один или несколько стандартных размеров |
| C/Z-линия с быстрой переналадкой | C- и Z-профили на одной линии с более быстрой сменой формы и размера. | Смешанных заказов C и Z с регулярной сменой размеров |
| Полностью автоматическая C/Z-линия с бесступенчатой перестройкой | Ширина и высота профиля задаются с системы управления в пределах диапазона размеров линии, с автоматической пробивкой и отрезкой. | Производства с большой номенклатурой и частой сменой размеров |
Цена растёт от первого уровня к третьему по мере добавления оснастки, сервоуправления и автоматизации.
От чего зависит цена
- Типы профилей (C, Z, сигма или карнизный прогон) и диапазон размеров
- Толщина стали и предел текучести
- Схема пробивки и способ отрезки
- Ручная, быстрая или полностью автоматическая смена размера
- Целевая производительность за смену
- Система управления и марки основных комплектующих (ПЛК, сервопривод, гидравлика)
- Разматыватель, приёмный стол и автоматическая укладка
- Условия поставки (FOB или CIF), упаковка и запчасти
Профилегибочные станки с завода Halcyon в Сямыне использованы более чем на 150 строительных объектах (2022–2026) в Китае и за рубежом, в том числе в аэропорту в Ираке, на национальном стадионе в Сенегале, на курортных зданиях на Мальдивах и на углеобогатительной фабрике в Монголии. Смотреть проекты.
Какие подтверждения запросить перед утверждением C/Z-линии для прогонов
Храните вместе подписанные ревизии чертежей, идентификацию пробного рулона и предложенный перечень оснастки. Попросите нас отработать самые малые и самые большие утверждённые C- и Z-профили, записать каждую регулировку, а затем проверить первую и последующие детали на геометрию сечения, положение отверстий и длину реза. Определите время переналадки как интервал от последней годной детали старого профиля до первой годной детали нового профиля, включая отходы при наладке.
Доказывает ли пометка «автоматическая C/Z» полностью автоматическую переналадку?
Нет. В предложении должно быть указано, какие оси, пробивные инструменты, ножи и операции обращения с деталями меняются по рецепту, а какие всё ещё требуют оператора. Проверьте переход с C на Z и с Z на C на предлагаемой комплектации.
Какой показатель производительности действительно имеет смысл?
Используйте количество принятых готовых деталей по каждому утверждённому чертежу и материалу по согласованной методике испытаний. Одна лишь скорость движения линии не показывает потери на наладку, отходы и ограничения последующей обработки деталей.
Какие характеристики гарантируются?
Только значения, записанные в техническое соглашение на конкретный станок и подкреплённые предусмотренной в нём методикой приёмки.
Источник: чек-лист проверки для покупателя Halcyon Machinery, проверено 4 октября 2026 г.
Толщина металла в коммерческом предложении на станок для прогонов
Укажите, задана ли толщина как толщина основного металла (BMT), то есть стальной основы, или как общая толщина с покрытием (TCT), включающая покрытие. На той же основе укажите марку стали и обозначение покрытия. Не сравнивайте два предложения на станок для прогонов по необъяснённой цифре толщины.
Попросите нас указать утверждённый диапазон материала для каждого чертежа C или Z на одной и той же основе и идентифицировать фактический пробный рулон. Замер одной лишь ленты с покрытием не определяет толщину её основы или марку стали.
Источник терминологии по материалу: технический бюллетень BlueScope TB-14, терминология BMT и TCT, проверено 3 октября 2026 г. Этот источник поясняет термины по материалу; он не является одобрением станка Halcyon или сертификатом соответствия готового здания.
Есть ли в вашей программе карнизный профиль с наклонной полкой?
Чертёж карнизного прогона может потребовать отдельной проверки профилирования и отрезного инструмента. Не исходите из того, что обычная C/Z-линия обеспечит нужный уклон, правое/левое исполнение, отверстия и торцы. Прочитайте руководство по карнизному прогону: уклон кровли, исполнение и отрезной инструмент, затем пришлите чертежи вариантов для проверки комплектации.
Какое руководство по эксплуатации станка для прогонов следует запросить покупателю?
Короткий ответ: запросите эксплуатационную и сервисную документацию на конкретную модель станка, серийный номер, поставленные опции и версию системы управления. Общее руководство по выбору C/Z-станка не является руководством по эксплуатации, а инструкции для другого варианта могут не соответствовать установленной линии. Согласуйте с поставщиком язык документации, формат передачи и ревизию до приёмки.
Включите в объём передачи реестр документов: инструкции по эксплуатации, процедуры отключения и безопасности для установленной линии, утверждённый график технического обслуживания, идентификацию комплектующих и запчастей, электрические и гидравлические схемы (где применимо), а также инструкции поставщика к поставленной системе управления. Определите отсутствующие документы и ответственных контактных лиц; фото из каталога или пример рецепта их не заменяют.
Если в поставку входят программное обеспечение или файлы системы управления, отдельно подтвердите, какие резервные копии, лицензии, пароли, инструкции по восстановлению и права на поддержку передаются. Само по себе владение файлами или их наличие не даёт права изменять управляющую программу и не гарантирует совместимость с заменяющим контроллером. Используйте руководство по резервному копированию и передаче ПЛК, чтобы зафиксировать согласованный объём, и руководство по ведению журнала обслуживания конкретного станка, чтобы организовать разрешённые работы.
Для уже имеющегося станка направьте уполномоченному поставщику модель и серийный номер, ревизию руководства, идентификацию системы управления и свой вопрос по документации или поддержке. Не запускайте и не регулируйте станок по этому чек-листу закупки. Укажите требования к документации и обучению в своём запросе на C/Z-станок.
Чек-лист документации для закупки проверен 5 октября 2026 г. Здесь не заявляются загружаемое руководство по эксплуатации конкретной модели, универсальная последовательность работы или гарантированный пакет обучения.