
Автор: Halcyon Machinery · Внутренняя техническая редактура · Опубликовано и проверено
Versão em português: viga de beiral, inclinação e corte
Краткий ответ покупателю
Перед заказом линии для карнизного профиля согласуйте чертеж каждого сечения, положение наклонных полок, ориентацию детали, отверстия и форму торцов. Попросите указать, какие варианты получаются регулировкой, а какие требуют смены роликов или режущего инструмента. Уклон кровли и внешнее сходство с С-профилем не подтверждают совместимость оборудования. Приемку связывайте с измеренными образцами по согласованным чертежам.
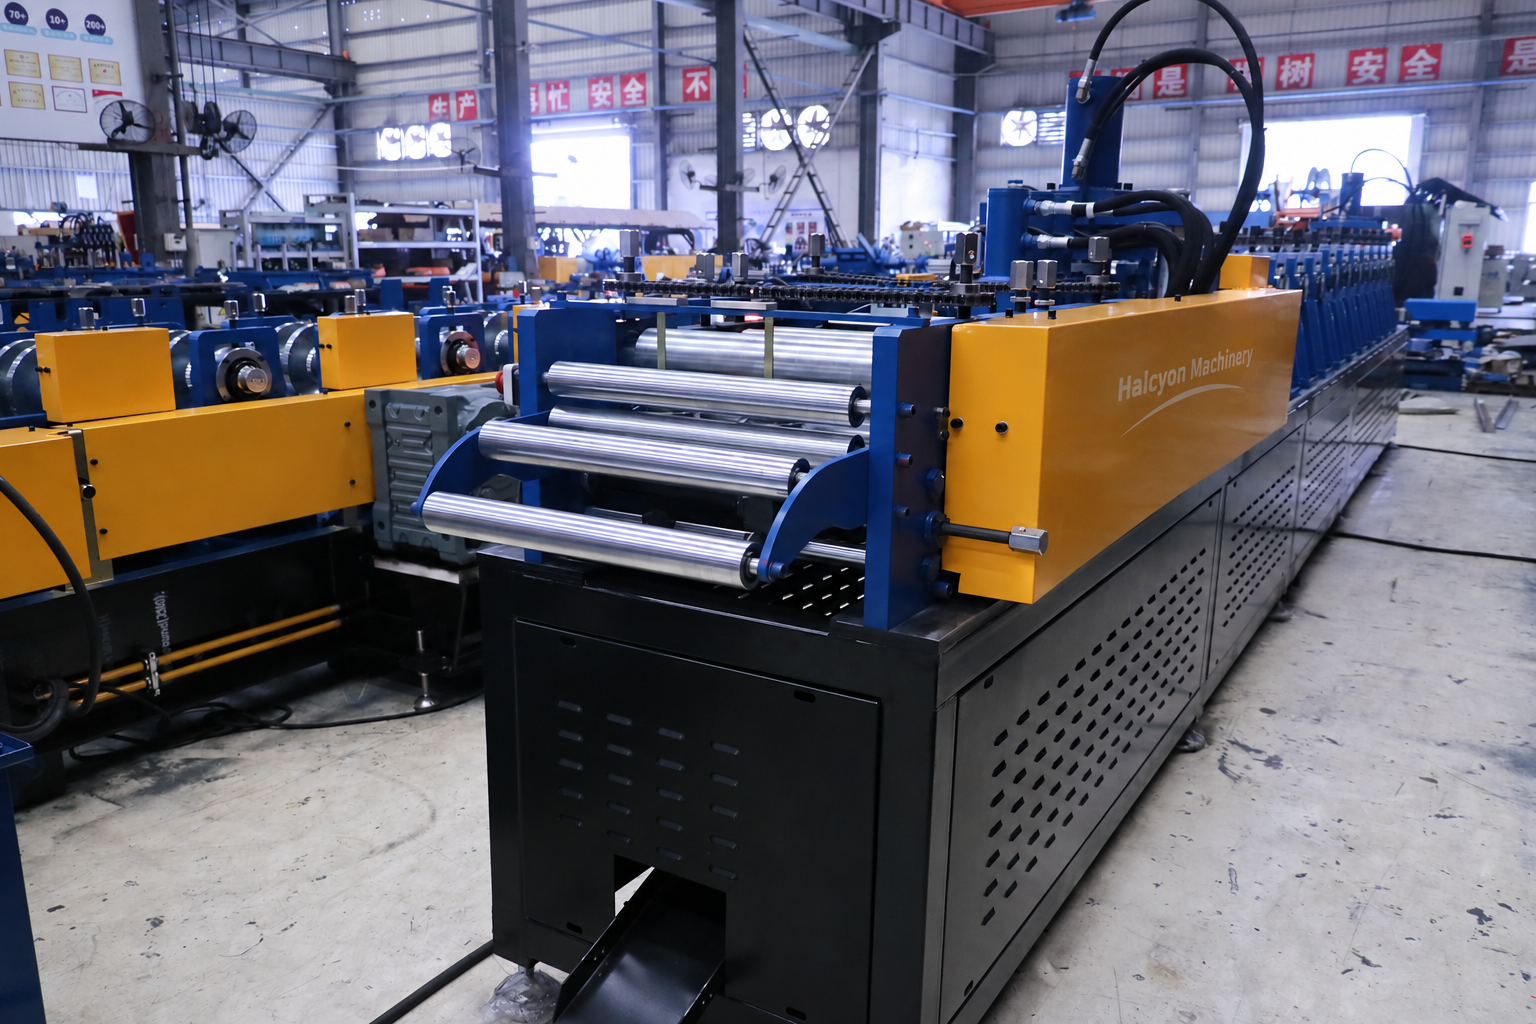
Назовите изделие по чертежу, а не только по переводу
В англоязычной документации встречается название eave strut. Для русскоязычного запроса укажите, что речь идет о карнизном элементе стального здания, и приложите сечение с наклонными полками, если они предусмотрены проектом. Название «карнизная балка» само по себе не определяет такую геометрию: конкретный проект может использовать обычное С-сечение или другое решение. Здесь рассматривается закупка оборудования под заданный холодногнутый профиль, а не выбор несущей конструкции здания.
Не путайте этот элемент с коньковой планкой, водосточным желобом или отделочным карнизом. Отправьте поставщику изображение установленной детали и чертеж поперечного сечения. Если в заявке требуется обычный С-прогон, сравните станок для С-образных прогонов. Совпадение названия не означает, что инструмент для одного изделия подойдет для другого.
Разделите уклон кровли и угол полки
Укажите поверхности, между которыми измеряется угол, и базу каждого размера. Уклон в процентах, градусах или виде отношения подъема к горизонтальному расстоянию нельзя без уточнения перенести в настройку формующего инструмента. На чертеже необходимо определить внутренний либо наружный размер, радиусы гиба, отгибы кромок и положение наклонной полки.
Сохраните исходные единицы в документах заказчика и подготовьте согласованный производственный вариант. При переводе дюймов в миллиметры проверьте также округление и исходные допуски. Для русскоязычной заявки обозначьте десятичный разделитель явно: запись в таблице и запись в контроллере должны восприниматься одинаково. Не меняйте утвержденные значения ради удобства ввода. Фотография без размеров не заменяет чертеж и не задает допустимое отклонение.
Зафиксируйте ориентацию и зеркальные варианты
Отметьте верхнюю и нижнюю полки, наружную сторону здания, направление установки и торцы. Для деталей противоположной ориентации присвойте отдельные обозначения и покажите расположение отверстий. Перевернутый на столе образец не доказывает, что станок изготовит зеркальное сечение или пробьет отверстия на нужной стороне.
Составьте матрицу вариантов: общий комплект роликов, изменяемые настройки, заменяемые инструменты и внешние операции. Слова «автоматический» и «регулируемый» не гарантируют весь диапазон углов, отгибов и материалов из вашего заказа. Используйте руководство по выбору оборудования для прогонов для общей схемы закупки, но отдельно согласуйте карнизное сечение.
Уточните место пробивки и резки
Предложение должно показывать последовательность подачи полосы, пробивки, формования и отрезки. В рассмотренном материале производителя встречаются общие формулировки о С/Z-профилях и обозначения операций резки, которые требуют уточнения для конкретного заказа. Они не являются гарантией комплектации Halcyon. Мы не переносим каталожные цифры в обещание производительности.
Спросите, режется ли плоская полоса перед формованием или готовое сечение после него, какой инструмент нужен для каждого варианта и как поддерживается деталь при выходе. Согласуйте базы отверстий и их расстояние до торца. Если отдельный торец требует последующей обработки, включите эту операцию в состав поставки и программу испытания. Иначе покупатель может получить правильно сформованную деталь, которая еще не готова к сборке.
Проведите проверку на представительной смеси деталей
Выберите образцы, которые охватывают требуемые сечения, ориентации, материал и длины. Универсальное количество пробных деталей здесь не устанавливается: его согласуют по конкретному производственному плану. Зафиксируйте марку стали, покрытие, толщину и способ ее определения, идентификатор рулона и фактические измерения пробной полосы.
Проверяйте образец вне станка с согласованными измерительными базами: размеры полок, углы, радиусы, отгибы, положение отверстий, длину, состояние реза, прямолинейность и скручивание. Для несоответствия запишите корректировку и результаты повторного образца. Осмотр одного удачного изделия не доказывает приемлемость всех вариантов. Испытание оборудования также не заменяет расчет несущей способности, соединений и здания в целом.
Протокол для каждого варианта
Откройте пустой протокол проверки карнизного профиля. До испытания внесите требования и ссылки на чертежи; после испытания — измерения, замечания и статус согласования. Шаблон не содержит готовых допусков, положительных результатов или сертификата.
Вопросы перед покупкой
Подойдет ли обычная линия С/Z для карнизного профиля?
Это нужно подтвердить отдельно. Поставщик проверяет наклонные полки, отгибы, отверстия и торцы по чертежам, определяет инструменты и демонстрирует измеренные образцы согласованных вариантов.
Достаточно ли сообщить уклон крыши?
Нет. Нужны сечение детали, ориентация установки, единицы и базы углов и размеров. Уклон кровли не заменяет геометрию изготовляемого компонента.
Подтверждает ли приемка станка прочность здания?
Нет. Приемка проверяет изготовленные компоненты по согласованным требованиям. Несущая способность, соединения и соответствие проекта требуют отдельного расчета и применимых доказательств.
Отправьте чертежи и матрицу заказа
Halcyon Machinery предоставляет оборудование для холодного профилирования, конфигурируемое по чертежам и требованиям производства. Отправьте запрос на проверку конфигурации: приложите ревизии чертежей, материал, отверстия, торцы, количества и ожидаемые документы. Для обычных С/Z-прогонов отдельно рассмотрите автоматическую С/Z-конфигурацию. Совместимость с карнизным профилем не предполагается автоматически.
Источники и границы: Производитель: Automatic Eave Strut Roll Forming Machine — источник фотографии и предмета проверки; конкретные параметры поставки здесь не заимствованы. Русские формулировки прошли внутреннюю техническую редактуру Halcyon, 5 октября 2026 г.; внешняя сертификация перевода не заявляется. Подтвержденного публичного видео Halcyon с испытанием именно такого профиля не найдено, поэтому видео не встроено. Эта статья не заявляет проверенные цены, сроки или результаты производства.