
Línea HSP-200 para correas secundarias (polines): prueba de cambio
Nuestra base de producción en Xiamen enumera HSP-200 como un formador de correas (polines) secundarias de especificaciones múltiples. Su anuncio público no establece el rango de tamaño exacto, el método de cambio o la salida de piezas terminadas para su pedido. Pruebe las secciones solicitadas y vuelva al primer tamaño antes de aceptar una propuesta de configuración.
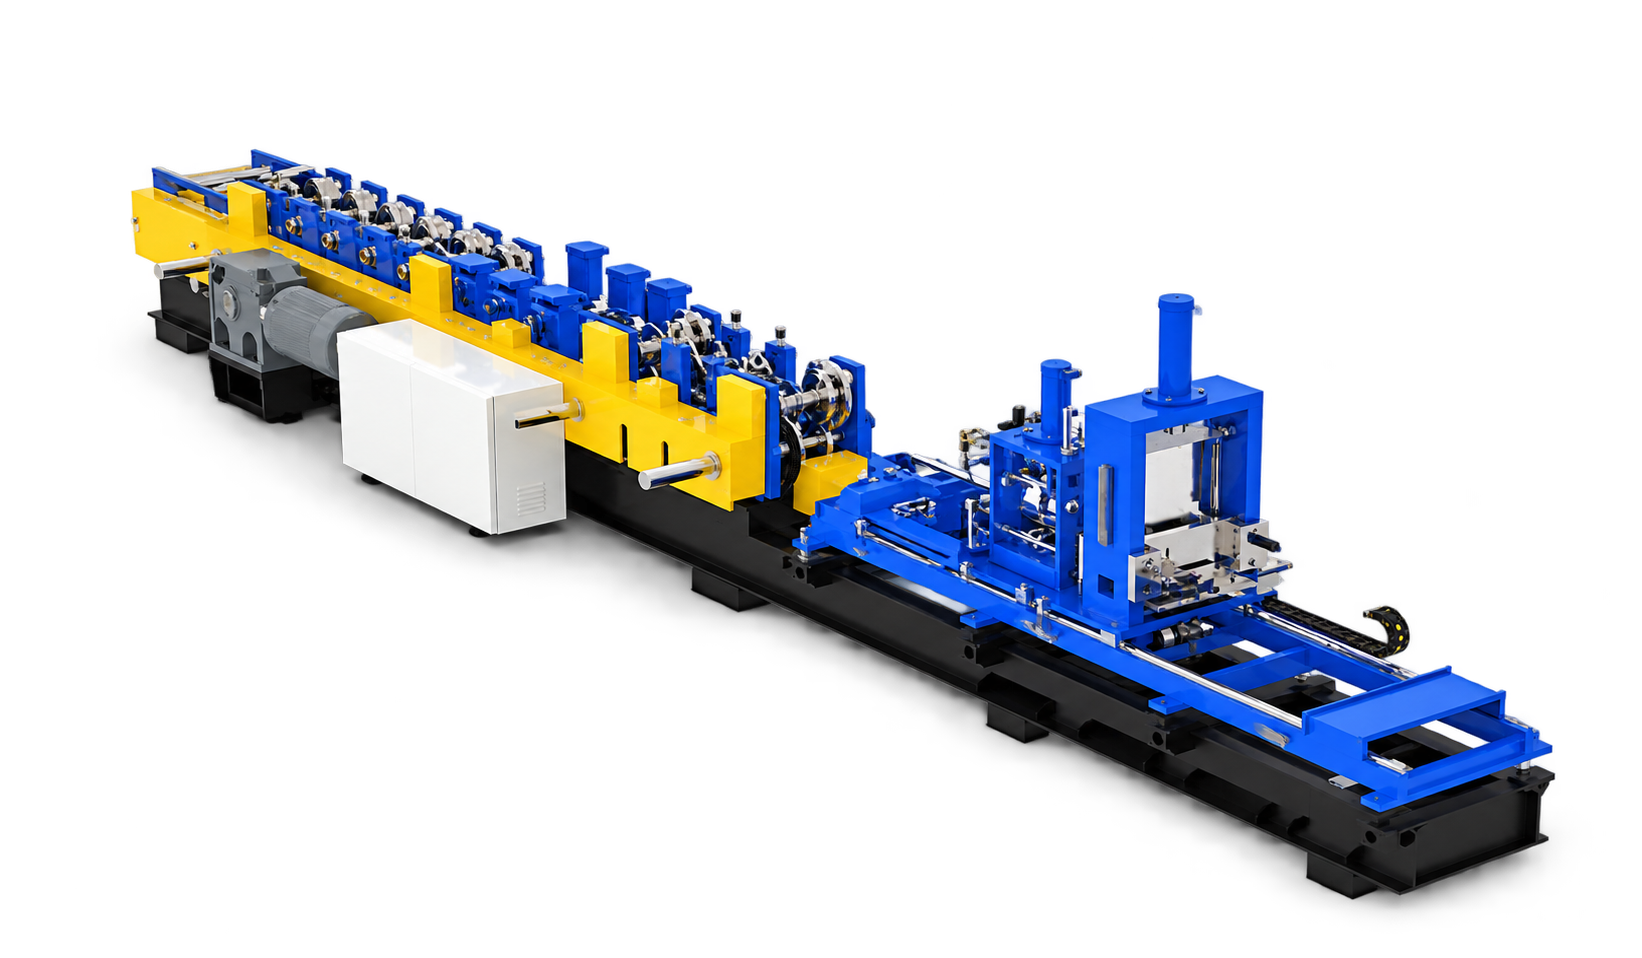
Representación de nuestra base de producción en Xiamen. Confirme la compilación actual y los módulos ofrecidos con evidencia fechada.
¿Qué prueba que una línea HSP-200 se adapta a varias correas?
Un nombre de modelo no es suficiente: las herramientas y el ensayo propuestos deben cubrir cada sección ordenada. Suministre planos para las correas secundarias más pequeñas, más grandes y más frecuentes, incluidos los labios de retorno, los cronogramas de agujeros, las longitudes de corte y los grados de material. Pida a nuestro equipo de fábrica que muestre qué rollos, guías, punzones, cortadores y controles cambian entre ellos. Una selección de programa no es prueba de que las herramientas mecánicas se muevan automáticamente.
Si una sección necesita juegos de rodillos separados o un corte diferente, establezca el precio de ese alcance explícitamente. Compare HSP-200 con el Configuraciones C/Z automáticas documentadas sólo después de que ambas propuestas utilicen el mismo cronograma de piezas terminadas y condiciones de prueba.
Separe el nombre del modelo publicado de la máquina cotizada
El listado HSP-200 de nuestra base de producción identifica un formador de correas secundarias de especificaciones múltiples, pero su texto público no proporciona un estándar técnico listo para pedidos. La siguiente tabla es una lista de verificación de cotización, no una declaración de especificación.
- Sobre de perfil
- Nuestro equipo de fábrica deberá nombrar las secciones exactas aprobadas y la gama de herramientas.
- Ajuste de tamaño
- Nuestro equipo de fábrica debe mostrar las acciones manuales, motorizadas o programadas para cada eje.
- Puñetazos
- Haga coincidir el diseño de cada orificio, matriz y referencia con su sección
- Cierre
- Identificar los cambios de hoja/herramienta y la condición final para cada perfil.
- Controles y registros
- Mostrar campos de recetas, interbloqueos y valores de configuración guardados en el diseño ofrecido
- Salida útil
- Medir con el lote, material, agujeros y secuencia de manipulación acordados.
Aquí no se representa ninguna velocidad, espesor, precisión o tiempo de cambio como garantía del HSP-200. Poner valores de aceptación verificados en el acuerdo técnico firmado.
Ejecutar una prueba de cambio A–B–A
Comience con un tamaño de correa acordado y conserve las piezas iniciales y posteriores. Cambie a un segundo dibujo, registrando cada ajuste manual, cambio de herramienta, cambio de troquel, paso del controlador y tiempo de configuración transcurrido. Vuelve al primer dibujo y vuelve a medirlo. Esto expone la repetibilidad y el trabajo de cambio oculto que una sola ejecución de demostración puede pasar por alto. Compare el alma, la brida, el labio, el punto de referencia del orificio, la longitud de corte y el ajuste utilizando el mismo método de medición definido.
Representación de referencia y evidencia de construcción real.
Preguntas que afectan la decisión de compra
¿“Multitamaño” significa cambio automático sin herramientas?
No. El nombre del modelo público no indica qué ajustes son automáticos. Solicite una lista de cambio estación por estación y presente el juicio A-B-A.
¿El HSP-200 puede hacer también mis secciones C y Z?
No infieras eso a partir de la “correa secundaria”. Envíe cada dibujo de perfil aprobado y compare las herramientas y la evidencia de prueba con una propuesta C/Z dedicada.
¿Qué pruebas deben adjuntarse a la oferta?
Diseño de línea exacto y lista de módulos, dibujos admitidos, cronograma de materiales y orificios, acciones de cambio, criterios de prueba, muestras y exclusiones.
¿Correa, polín o perfil C?
Es la misma pieza con distintos nombres según el país. En México se dice polín (o montén); en Perú, Chile y España, correa; en Argentina es común decir perfil C. En todos los casos se trata del perfil C o Z de acero galvanizado conformado en frío que se fija sobre vigas o marcos para recibir la lámina de techo o de muro. Para cotizar una perfiladora no importa el nombre, sino el plano de la sección: peralte, ancho de patín, labio, espesor y perforaciones.
Fuente y límites: Listado de productos HSP-200, consultado el 24 de septiembre de 2026; Método de revisión del comprador de Halcyon Machinery, actualizado el 24 de septiembre de 2026. El listado establece la familia de modelos, pero no hay un rango de producción ni un caso de cliente verificados de forma independiente.
Envíe el programa completo de la purlina secundaria
Pediremos a nuestro equipo de fábrica que asigne cada sección a una configuración y prueba de cambio documentada.
- Dibujos de secciones más pequeñas, más grandes y más frecuentes.
- Rango de grados, recubrimientos y espesores
- Disposición de los agujeros y cronograma de longitud de corte.
- Mezcla de lotes y salida objetivo
- Método de prueba y aceptación requerido.