
Автор Halcyon Machinery · Опубликовано и проверено
Что проверить перед приёмкой линии продольной резки?
Согласуйте карту раскроя рулона, измерения ширины каждой полосы, требования к кромке и вид готовой продукции после приёмного устройства или намотчика. Видеозапись работающего станка сама по себе не подтверждает пригодность штрипса для вашего профилегиба. Halcyon Machinery согласует требования с производственными партнёрами; комплектацию и приёмку определяют предложение, схема линии и результаты согласованной пробы.
Различайте штрипс в рулонах и полосы мерной длины
Продольная резка разделяет исходную ленту на более узкие полосы. Поперечный рез задаёт длину листа или полосы. Название «линия продольно-поперечной резки» не означает, что оборудование обязательно наматывает отдельные узкие рулоны. На официальной странице МОБИПРОФ такой комплекс описан как оборудование для полос мерной длины с приёмным столом. Это пример местной терминологии и различия выходных форматов, а не спецификация оборудования Halcyon.
Запросите схему: разматыватель, правка, продольная резка, поперечный рез, разделение полос, натяжение и приём или намотка. Поставщик должен указать включённые узлы и путь материала для каждого заказанного режима. В публичном материале нашей производственной базы в Сямыне показано семейство комбинированного оборудования. Его числовые параметры и заявления о сертификации не переносятся автоматически в ваше предложение.
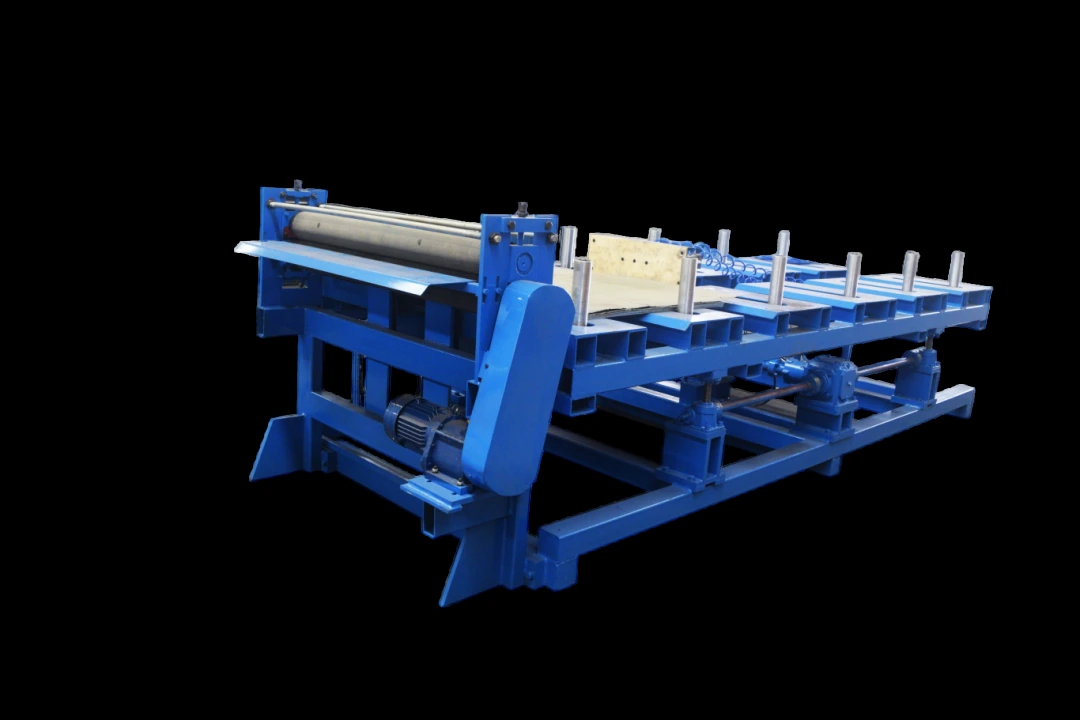
Подготовьте карту раскроя с кромочным отходом
Передайте марку металла, фактическую толщину, покрытие, ширину исходного рулона, требуемые ширины и количество полос каждого размера. Укажите единицы. Если используется номер толщины из зарубежной системы gauge, приложите её обозначение и фактическую толщину; один номер без системы недостаточен.
Попросите карту с номерами полос и обрезкой краёв. Проверьте, помещаются ли полосы и отход в пригодную ширину исходной ленты. Отдельно согласуйте неизвестные припуски. Количество ножей не заменяет карту раскроя: должно быть понятно, какие резы образуют каждую полосу и куда направляется отход. Минимальная ширина из каталога не подтверждает все сочетания толщины, материала и числа одновременно получаемых полос.
Измеряйте каждую полосу по согласованной методике
Присвойте выходным полосам номера. Установите метод измерения, позиции по длине, объём пробы и предельные значения. Сохраните фактические результаты по каждой полосе с номером рулона и редакцией настройки. Согласуйте наблюдения в начале, в установившемся режиме и далее по ходу пробы; один выбранный короткий образец не подтверждает весь раскрой.
Допуск берите из требований к вашей заготовке и дальнейшей обработке. В этом руководстве нет универсального допуска на ширину штрипса. Если полосы идут на профилегиб, результат продольной резки и размеры готового профиля проверяются отдельно: правильная ширина ещё не подтверждает углы, высоту полок или геометрию готовой детали.
| Вопрос закупки | Нужная запись | Что нельзя подменять |
|---|---|---|
| Все ли полосы соответствуют раскрою? | Карта, номера полос, позиции и результаты измерений. | Одно измерение только одной полосы. |
| Приемлемы ли обе кромки? | Метод проверки, позиции и согласованные пределы. | Обещание реза без заусенцев без измерений. |
| Сохранено ли покрытие? | Осмотр после разделения и приёма материала. | Фотография поверхности до участка резки. |
| Проверен ли заказанный выходной формат? | Полосы мерной длины или намотанные рулоны на включённом оборудовании. | Неустановленный дополнительный намотчик. |
Задайте критерии кромки, а не универсальный зазор ножей
Опишите допустимое состояние кромки для дальнейшего профилирования и обращения с материалом. Если требуется измерять высоту заусенца, согласуйте метод, места и пределы. Проверяйте обе стороны реза, записывайте ориентацию кромки. Фотография помогает показать место дефекта, но не заменяет измерение по согласованной методике.
Официальный перечень оснастки Cowles Tool различает дисковые ножи, дистанционные кольца и съёмные кольца и связывает настройку оснастки с шириной и зазором. Запросите идентификацию фактических ножей и колец, редакцию настройки и сведения об их состоянии. Не переносите общий процент зазора в рабочую инструкцию: безопасная настройка относится к процедурам изготовителя для конкретных материала и оснастки. Показатели другого производителя не являются характеристиками поставляемой линии.
Проверьте приём, намотку и повторную пробу
Согласуйте состояние продукции после всего заказанного процесса. Для окрашенного материала осмотр поверхности проводят и после разделения, натяжения и приёма, когда эти узлы присутствуют. Для узких рулонов отдельно задайте критерии намотки и выгрузки; для листов или полос мерной длины — состояние после приёмного устройства. Не считайте правильную ширину доказательством отсутствия повреждений при сборе продукции.
Сохраняйте исходные результаты, исправления поставщика и повторную проверку раздельно. Если полоса не соответствует требованиям, зафиксируйте её номер, настройку и наблюдение. После исправления повторите относящиеся к нему проверки; исходную неудачную пробу не удаляют из приёмочной записи.
Скачать пустую запись проверки ширины полос и кромок. Закупочный перечень не является инструкцией по настройке ножей или гарантией размеров.
Частые вопросы
Можно ли принять всю линию по одной полосе?
Нет. Нужны номера всех полос и измерения по согласованным позициям и методике, с идентификацией рулона и настройки.
Означает ли продольно-поперечная резка выпуск узких рулонов?
Не обязательно. Подтвердите намотчик и путь полос на схеме. Полосы мерной длины на приёмном столе и рулоны штрипса — разные выходные форматы.
Можно ли перенести каталожный предел заусенца в заказ?
Только после согласования требований к материалу, оснастке, методу проверки и конкретному предложению. Сам каталог не подтверждает результат вашей пробы.
Отправьте исходный рулон и карту полос
Укажите материал, толщину, покрытие, ширины, дальнейший процесс и нужный выходной формат. Посмотрите вспомогательное оборудование и обработку рулона. Руководство по разматывателю и укладчику относится к интерфейсам перемещения материала, а не заменяет спецификацию линии продольной резки.
Обсудить карту раскроя и приёмочную пробу
Источники описывают оборудование и оснастку своих издателей. Внутренняя редакционная проверка русского текста Halcyon Machinery: 3 октября 2026. Не заявлены внешняя техническая сертификация или завершённая проба заказчика. Настройку и эксплуатацию выполняют квалифицированные специалисты по процедурам изготовителя.