
Por Halcyon Machinery · Publicado el 25 de septiembre de 2026
Especificar e inspeccionar guías de entrada de tiras en una línea de perfilado. Compare el estado de la bobina, la configuración de las guías y las primeras piezas antes de aprobar una prueba de la máquina.
Respuesta del comprador directo
Solicite una configuración de entrada ajustable y documentada y pruébela en piezas terminadas hechas con la bobina especificada. Una guía de entrada ayuda a llevar la tira a la primera pasada de formación en una posición repetible. Una fotografía de la guía, o una tira centrada en un momento dado, no puede establecer que el seguimiento se mantenga estable durante la producción. Acuerde la bobina, el dibujo del perfil, el método de configuración de guías y los puntos de inspección de piezas con nuestro equipo de fábrica, luego registre las muestras iniciales y repetidas.
Separe la condición de la bobina entrante del ajuste de línea
Registre la identificación de la bobina, la calidad del acero, el recubrimiento, el intervalo de espesores y la anchura de la banda cortada antes de modificar la guía de entrada. Examine la banda entrante para detectar daños en los bordes y curvatura lateral visible. La curvatura lateral del material de entrada puede alterar su trayectoria aunque no se haya movido la guía. No prometa que ajustar la guía corregirá por sí solo una bobina defectuosa. La ficha técnica publicada por Metform distingue la curvatura lateral del material entrante de la desviación lateral de una pieza conformada; para la prueba real utilice los ajustes documentados de la máquina ofertada.
| Comprobación del comprador | Evidencia a retener | Lo que no prueba |
|---|---|---|
| Alcance de la guía de entrada | Tipo de guía propuesto, rango de ajuste, método de ajuste lateral y dibujo citado | Que cada ancho de bobina o perfil ha sido probado |
| Material de prueba | Bobina identificada, grado, espesor, ancho y condición del borde visible | Que una bobina diferente seguirá la misma manera |
| Repetibilidad de la configuración | Configuración de guía interna/fuera de borda o equivalente registrada para cada prueba | Que la posición del dial por sí sola cumple con las tolerancias de las piezas |
| Perfil terminado | Muestras iniciales y posteriores medidas a partir de datos acordados | Que una fotografía fija demuestra una producción sostenida |
Samco describe las configuraciones laterales individuales como una forma de hacer que la posición de la tira en el útil del rollo sea repetible. Ésta es una pregunta útil sobre adquisiciones, no una afirmación de que cada línea propuesta incluya lecturas digitales. Pregunte a nuestro equipo de fábrica qué método de ajuste y registro se incluye realmente.
Ejecute una verificación de aceptación práctica
- Enviar la revisión controlada dibujo de perfil, con datos de referencia y puntos de inspección acordados de sección, rectitud y longitud de corte.
- Indique el Grado de acero y rango de espesor., recubrimiento, ancho de hendidura y condición de la bobina. Utilice stock de prueba identificado que coincida con la cotización.
- Incluir el diseño de punzonado si las posiciones de los agujeros dependen del seguimiento de la tira; compare los agujeros en las piezas terminadas, no solo en el avance plano.
- Indique el salida objetivo y la duración de la ejecución que se demostrará, sin tratar la velocidad anunciada por el proveedor como rendimiento medido.
- Registre la configuración de la guía de entrada, tome una primera pieza etiquetada, ejecute la secuencia acordada y mida muestras posteriores. Repita después de un cambio de ancho o perfil de la bobina solo si ese cambio es parte del alcance adquirido.
Si las piezas se desplazan o la guía necesita una corrección manual constante, suspenda la decisión de aceptación y pida a nuestro equipo de fábrica que distinga la curvatura de la bobina, la configuración de la guía y la alineación de la herramienta de conformado. El ingeniero responsable debe definir los límites de aprobación/falla a partir del plano del comprador; Este artículo no inventa una tolerancia universal.
Preguntas del comprador
¿Una guía de entrada fija cada perfil curvo o torcido? No. La forma de la bobina entrante y la presión de formación también son importantes. Diagnosticar la fuente utilizando material identificado y piezas terminadas medidas.
¿Debo requerir lecturas digitales? Pregunte cómo se registrarán y repetirán los ajustes de la guía citados. Las lecturas digitales son un método posible descrito por Samco, no un requisito universal ni una especificación Halcyon incluida.
¿Puede una sola prueba probar todos los anchos y perfiles de bobinas? No. Defina cambios representativos del alcance de compra real y conserve muestras separadas para cada configuración acordada.
Fuentes, límites e investigación
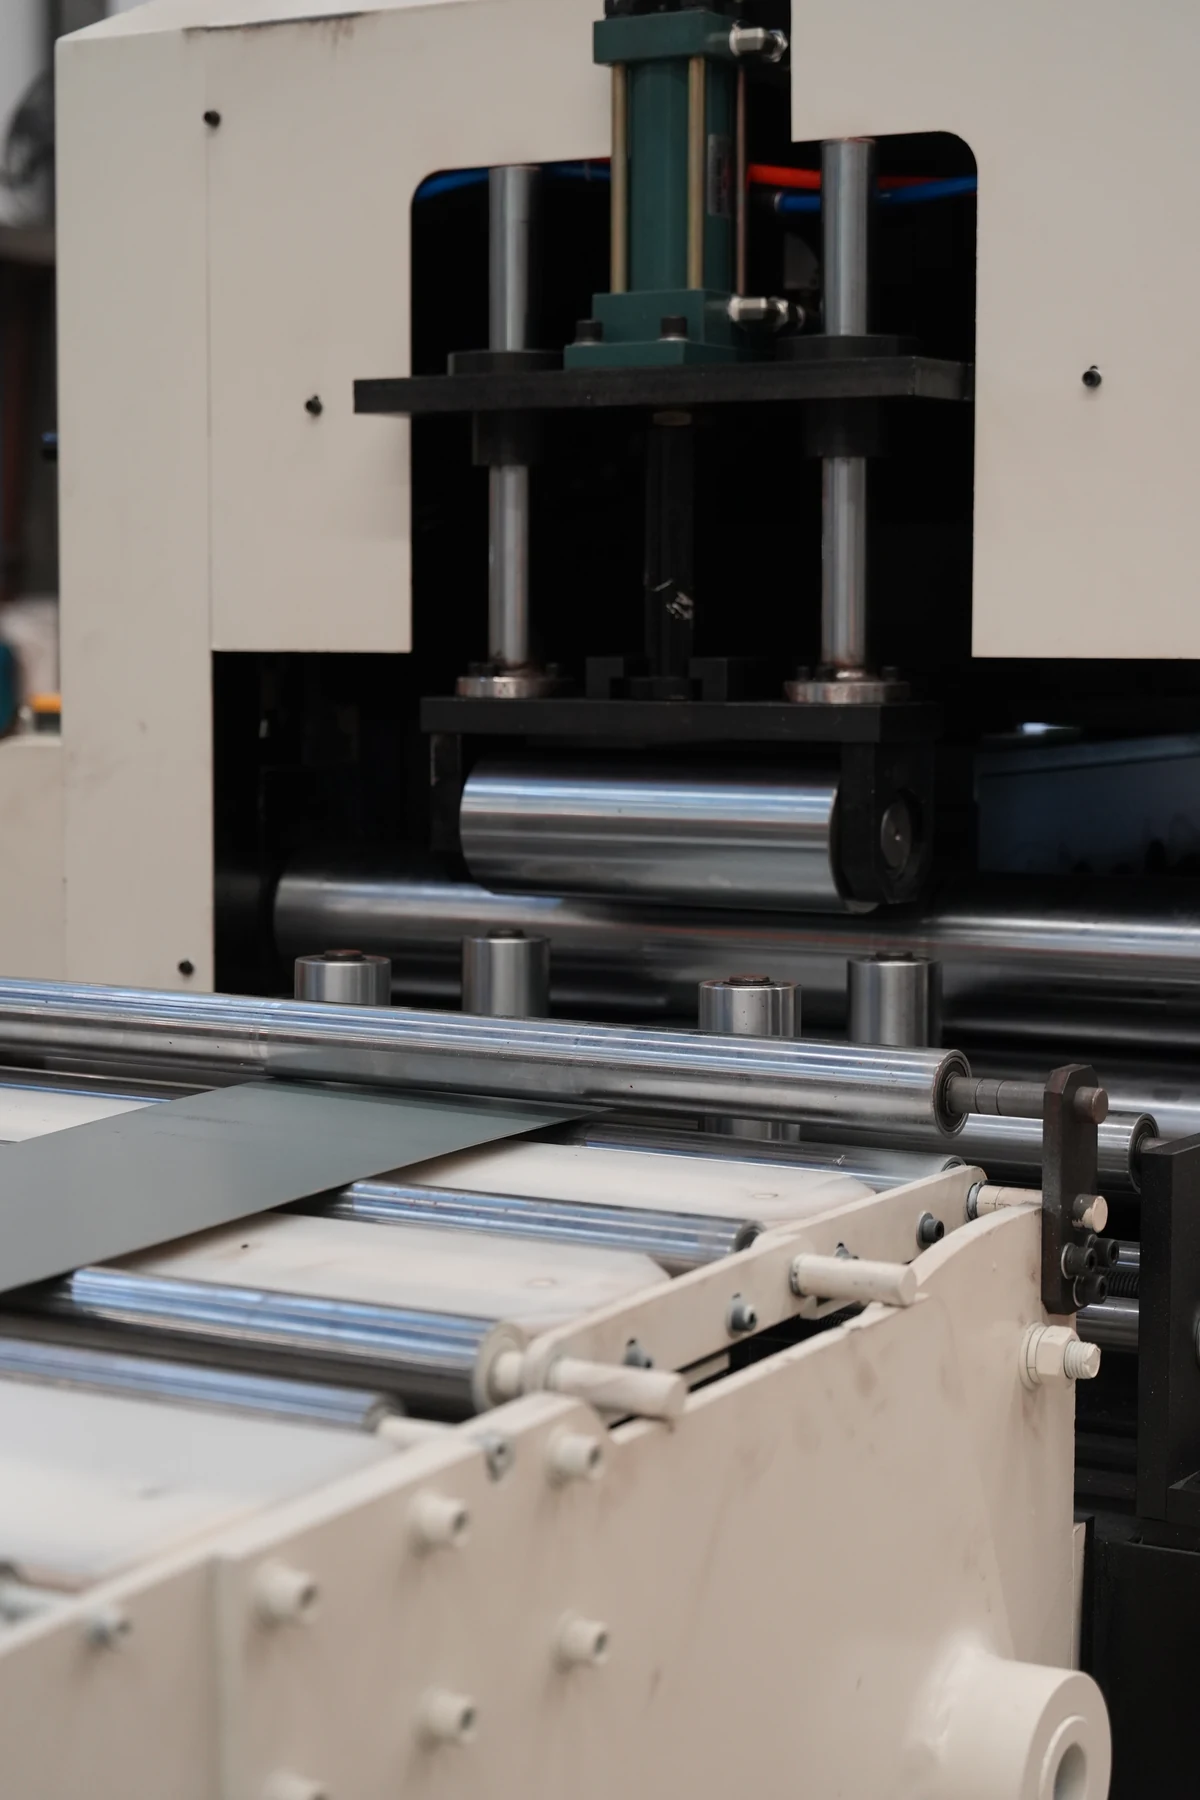
Contexto técnico: discusión de la guía de entrada de Samco Machinery y preguntas frecuentes sobre defectos y equipos de línea de Metform, vinculados arriba. La imagen adjunta es una ilustración de una visita al sitio de la tira entre los rodillos guía laterales, no una prueba de una configuración aprobada, un caso de cliente, un modelo nombrado o un registro de aceptación. Halcyon Machinery suministra los equipos directo de fábrica desde nuestra base de producción en Xiamen. Nuestro equipo de fábrica debe identificar la guía real cotizada y demostrar su desempeño.
Revisar desbobinador y equipo de entrada, Selección de máquina C/Z, equipo de panel de techo y el lista de verificación de muestra de piezas terminadas. Enviar plano de perfil y detalles de bobina. para una revisión específica del proveedor.
Fuentes técnicas para revisión.
- Samco Machinery: ajustes laterales de la guía de entrada
- Metform: mesa de manipulación y entrada de materiales
- Metform: curvatura entrante y barrido de parte formada
Estas fuentes proporcionan un contexto técnico general, no pruebas de la configuración de una máquina de Halcyon o del resultado de aceptación.