
Por Halcyon Machinery · Publicado y revisado el
Respuesta directa para la compra
Acuerde la geometría del perfil completo, la longitud de evaluación, su orientación, los apoyos y la referencia de medición antes del ensayo. Después registre resultados de piezas identificadas y compárelos con el dibujo y el método aceptados por ambas partes. Un vídeo de la línea funcionando o una muestra pequeña no sustituye esa comprobación.
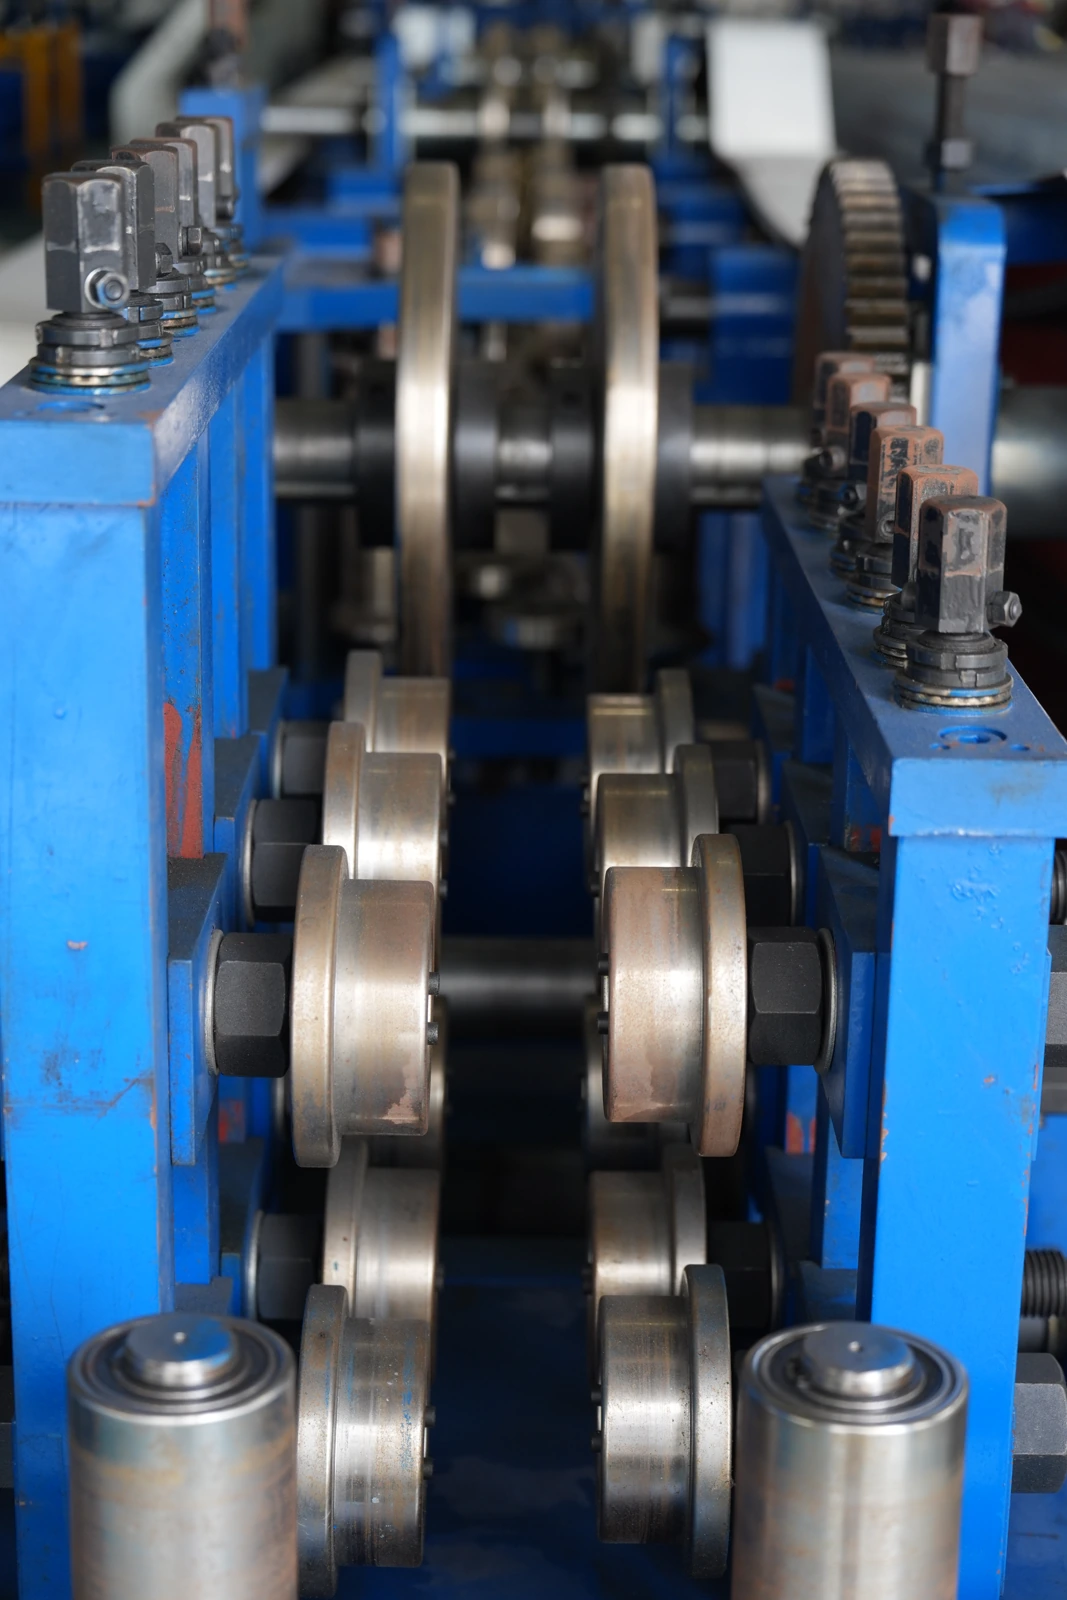
Separe rectitud, arqueo y torsión
La desviación longitudinal y la variación de orientación de la sección son comprobaciones diferentes. Para evitar confusiones con palabras como arqueo, curvatura lateral o torsión, anote en el plano qué cara o borde se toma como referencia y en qué dirección se evalúa cada característica. Una dimensión correcta de la sección no confirma por sí sola la geometría de toda la pieza.
Defina también si se evalúa un intervalo local, la longitud total o ambos. No compare una lectura sobre un tramo corto con un límite referido a una pieza completa. Este artículo organiza la evidencia de compra de perfiles de acero conformados en frío; no especifica tolerancias de un proyecto estructural ni un procedimiento universal de laboratorio.
Incluya la longitud realmente necesaria
Envíe al proveedor la longitud máxima del pedido y otras longitudes representativas. Si la demostración solo utiliza muestras más cortas, deje pendiente la condición que no se ha ensayado. No extrapole el resultado a todas las combinaciones de sección, espesor y acero que desea fabricar.
Para perfiles C/Z, identifique cuál de las dos formas se comprueba y su tamaño. Registre las operaciones incluidas, como punzonado y corte, cuando formen parte de la propuesta. Una aceptación de un perfil C no aprueba automáticamente el perfil Z ni otra configuración de herramientas.
Acordar el método permite comparar resultados
| Condición | Qué debe quedar escrito | Por qué importa para la compra |
|---|---|---|
| Referencia y dirección | Cara, borde o eje indicado en el plano y característica evaluada. | Evita comparar lecturas de geometrías diferentes. |
| Longitud de evaluación | Longitud de la pieza y tramo utilizado en cada lectura. | Separa una verificación local de una comprobación completa. |
| Orientación y apoyos | Posición de la sección y disposición de los apoyos acordados. | Permite repetir la medición bajo las mismas condiciones. |
| Instrumento y registro | Método, instrumento adecuado, estado de verificación y unidades. | Una fotografía sin lectura ni referencia no permite decidir aceptación. |
| Límite contractual | Valor, unidad, dibujo y revisión aplicables. | Elimina la necesidad de inventar una tolerancia al final del ensayo. |
El responsable técnico debe elegir el método adecuado para el perfil y la finalidad. Si se necesita una referencia recta, una superficie de medición o una lectura angular, defínala con el proveedor antes de la prueba. No fuerce la pieza para ocultar una desviación; cualquier sujeción prevista por el método debe constar en el registro.
Identifique cuándo aparece la diferencia
Solicite observaciones separadas de la salida de conformado, de la pieza cortada y de la pieza después de su traslado, cuando el fabricante pueda obtenerlas de manera segura y técnicamente comparable. No todas esas etapas permiten la misma medición. Registre las condiciones y deje claro qué resultado corresponde al producto terminado.
Que la diferencia se observe después del corte no demuestra que la cizalla sea su única causa. El objetivo de esta secuencia es aportar evidencia para una revisión técnica, no diagnosticar una máquina desde un vídeo. Si dos etapas se evalúan con apoyos o referencias distintos, sus lecturas tampoco deben presentarse como una comparación controlada.
Qué debe revisar el fabricante, sin copiar ajustes ajenos
La guía técnica de Roll-Kraft sobre posibles causas de torsión describe cuestiones de alineación de entrada, distribución de presión, correspondencia de rodillos y lubricación. Son áreas que puede investigar personal cualificado; no identifican la causa de una máquina concreta por una fotografía. No trasladamos sus ajustes ni procedimientos de operación a las líneas de nuestra fábrica.
Las directrices de tolerancias de Samson Roll Form se presentan como orientaciones y destacan el acuerdo sobre dibujos y requisitos. Sus cifras no son límites contractuales de Halcyon. Utilice el plano aprobado y las condiciones pactadas para su aplicación; si falta una especificación, resuélvala antes de decidir aceptación.
Un registro útil para aprobar o pedir una nueva prueba
- Identifique proveedor, propuesta, dibujo, revisión y longitud de cada muestra.
- Vincule la pieza al lote de material y a la configuración utilizada durante el ensayo.
- Anote método, referencia, orientación, apoyos, instrumentos y límites acordados.
- Guarde lecturas por característica y etapa, con fotografías que permitan reconocer la muestra.
- Separe piezas aceptadas, no conformes y requisitos que no pudieron comprobarse.
- Documente los cambios y acuerde el alcance de repetición antes de cerrar las desviaciones.
Descargar el registro en blanco de rectitud y torsión. No contiene resultados reales ni tolerancias por defecto. La muestra y la decisión deben quedar vinculadas; un nuevo ajuste no convierte el registro anterior en una prueba aprobada.
Preguntas frecuentes
¿Puedo aceptar una pieza larga con una muestra corta?
No demuestra el requisito de longitud completa. Aclare qué parte del alcance se ha comprobado y qué ensayo falta.
¿Hay una tolerancia única para todas las perfiladoras?
No se establece aquí. El perfil, aplicación, dibujo y método de evaluación deben definir los criterios acordados con el fabricante.
¿Un perfil visualmente recto prueba su capacidad estructural?
No. La aceptación geométrica no sustituye el cálculo de proyecto ni los ensayos o documentos que correspondan al producto y su uso.
Prepare la consulta con requisitos medibles
Halcyon Machinery prepara propuestas directo de fábrica desde nuestra base de producción en Xiamen. Envíe dibujo, acero, espesores, longitudes, operaciones y criterios de aceptación. Revise la perfiladora para perfiles de acero o la configuración automática C/Z según su producción. Complete la revisión general de la muestra con esta comprobación longitudinal.
Enviar dibujo y criterios de aceptación
Fuentes y alcance: referencias técnicas independientes de Roll-Kraft y Samson Roll Form; organización del registro de compra por Halcyon. No se declara relación comercial con esas empresas, un ensayo realizado o una tolerancia demostrada. Revisión: 3 de octubre de 2026.