
Por Halcyon Machinery · Revisión del método del comprador · Publicado el 24 de septiembre de 2026
respuesta directa
Pruebe una máquina automática de correas (polines) C/Z frente a dos perfiles dimensionados aprobados. Registre las recetas C a Z y Z a C, el material, cada intervención del operador, la primera pieza aceptable después de cada cambio y las mediciones de muestra posteriores. Un video que muestra el movimiento del mecanismo de ajuste es contexto, no evidencia de que tanto los perfiles terminados como las posiciones de los orificios cumplan con los dibujos.
Por qué la palabra "automático" no es una prueba de aceptación
Una línea puede ajustar algunas configuraciones de herramientas o recetas automáticamente y al mismo tiempo requerir que el operador verifique la posición de la tira, el punzonado, el corte o la primera pieza formada. Solicite a nuestro equipo de fábrica que enumere exactamente qué ajustes pertenecen a la configuración cotizada y cuáles siguen siendo manuales. Compare las demostraciones sólo cuando utilicen el mismo par de dibujos C y Z y la gama de materiales acordada.
Este artículo aborda la evidencia de cambio, separado del más amplio Página de configuración del equipo C/Z y el lista de verificación general de aceptación en fábrica. El nombre del modelo citado por sí solo no establece las herramientas suministradas ni el alcance de la automatización.
Ejemplo de afirmación de catálogo: Nuestra base de producción en Xiamen describe, en su artículo de producto del 19 de septiembre de 2026, que su equipo C/Z continuo de la serie F admite cambios rápidos de tamaño sin ajustes de prueba repetidos. El artículo ilustra el flujo de trabajo previsto; no es un registro de aceptación medido para la línea de su cotización. Pregunte qué modelo y herramientas exactos se ofrecen, luego documente los pasos del operador, el tiempo transcurrido, las primeras muestras C y Z aceptables y cualquier desperdicio o reafinación con sus propios dibujos y materiales aprobados.
Prepare una hoja de prueba de dos perfiles.
Entregue al compañero una revisión del dibujo para la sección C objetivo y otra para la sección Z objetivo. Para cada uno, enumere el grado de acero, el rango de espesor, el ancho de la bobina y el diámetro interior, el patrón de orificios, la longitud de corte, la salida objetivo y las dimensiones que deben medirse. Marque si el material de prueba es el material de producción especificado o un sustituto. Una muestra sustituta debe registrarse como una limitación y no tratarse silenciosamente como una prueba completa.
Antes de la ejecución, acuerde dónde comienza y termina el cronómetro de cambio. El tiempo de selección de receta es diferente del tiempo transcurrido entre la última pieza de perfil antiguo aceptada y la primera pieza de perfil nuevo aceptada. Si el tiempo del ciclo es importante, registre los desechos, el reroscado, el reafinado y la medición de muestras dentro de los límites acordados; Esta página no indica ningún tiempo de cambio universal.
Registre ambas direcciones con el mismo criterio.
| Campo de registro | C a Z | Z a C |
|---|---|---|
| Iniciar y finalizar revisiones de dibujos | Registre ambas identificaciones | Registre ambas identificaciones |
| Material y espesor medido. | Identificar bobina y lectura. | Identificar bobina y lectura. |
| Acciones de recetas y operadores. | Registrar la receta seleccionada y los pasos manuales | Registrar la receta seleccionada y los pasos manuales |
| Dimensiones del perfil inicial | Medir contra el dibujo Z | Medida contra el dibujo C |
| Posiciones de los agujeros y longitud de corte. | Verifique las características especificadas | Verifique las características especificadas |
| Chatarra, resintonización y muestras posteriores. | Lista de cambios e ID de muestra | Lista de cambios e ID de muestra |
Cada celda de arriba es un campo para un registro de prueba real, no un resultado de prueba completo. Vincule el vídeo o las fotografías a muestras etiquetadas y notas de medición. Si una dimensión o ubicación del orificio está fuera del límite acordado, registre la corrección y repita la muestra relevante en lugar de elegir solo un marco visualmente bueno.
Lo que el juicio puede y no puede establecer
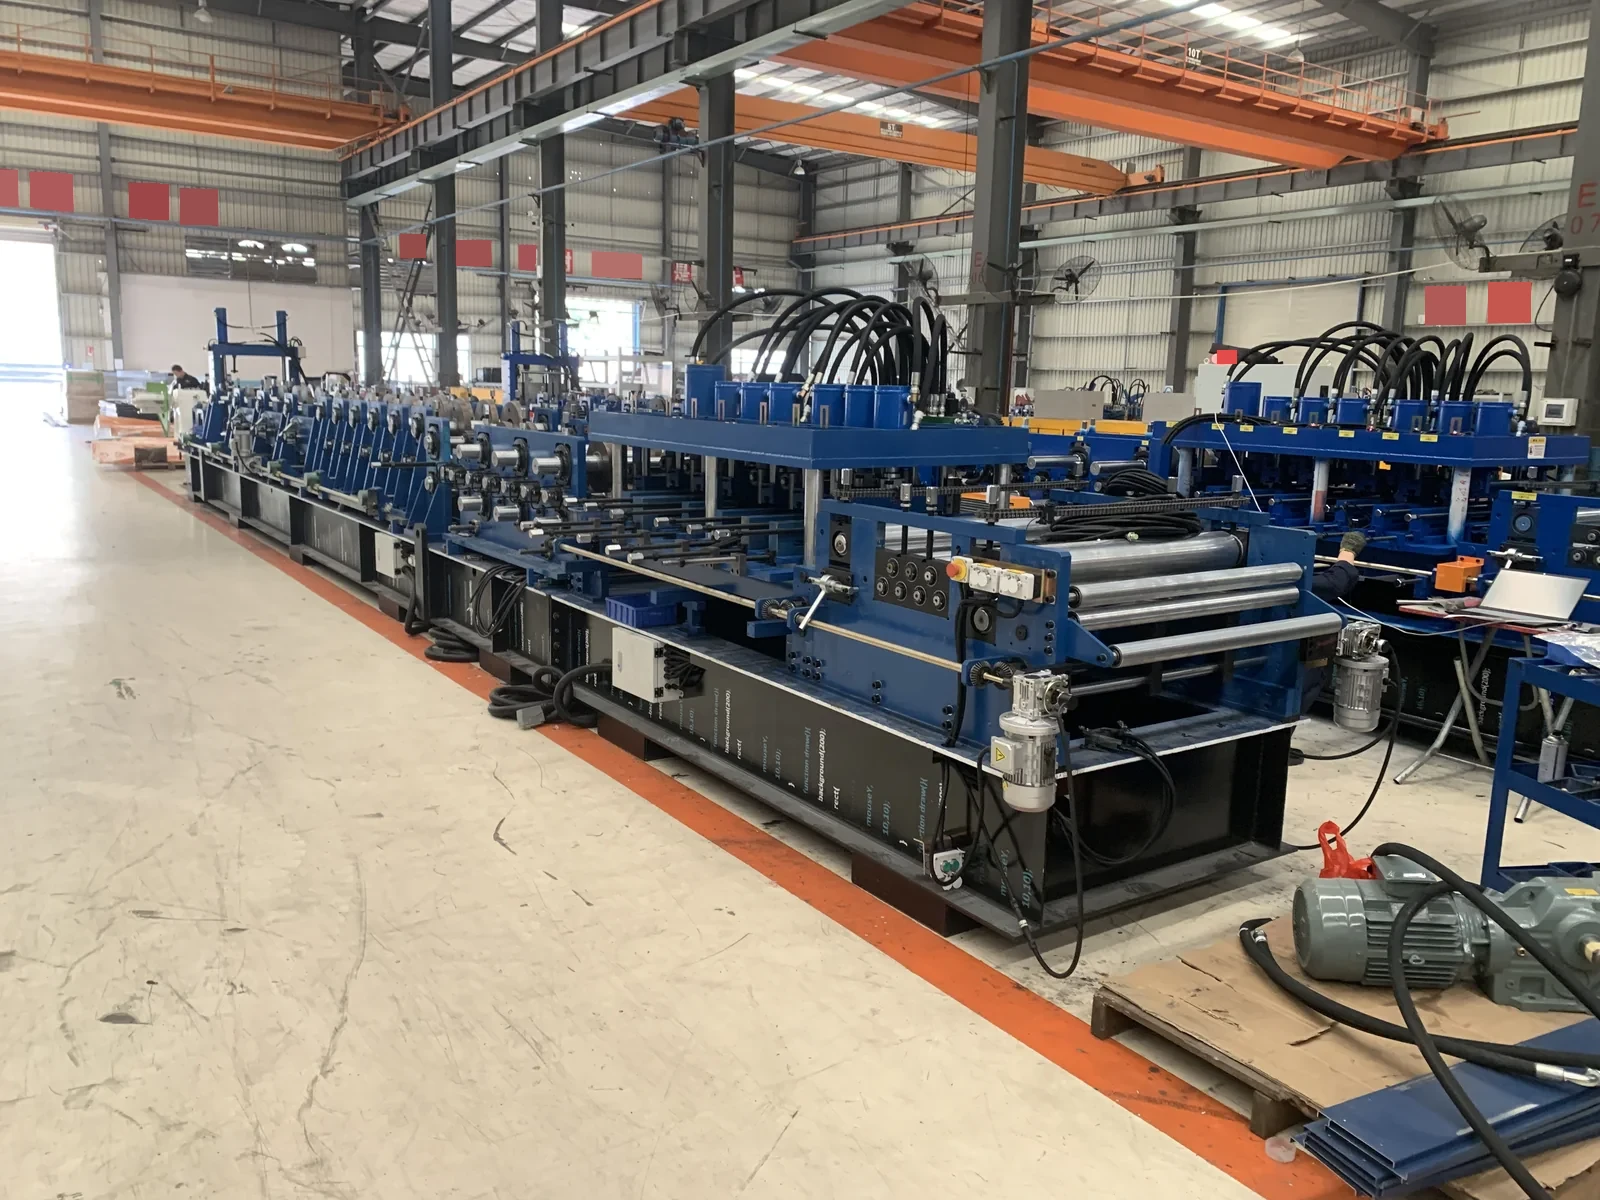
Una prueba identificada con dos perfiles puede ayudar a evaluar la secuencia de ajuste de la línea propuesta y la geometría de las muestras obtenidas con el material de ensayo. Por sí sola no demuestra la producción sostenida, todo el intervalo de espesores, el comportamiento estructural ni una velocidad de producción garantizada. El acuerdo técnico aceptado debe definir el rango de producción, el plan de muestreo y cómo se resolverán las desviaciones. Halcyon realiza esta revisión con nuestro equipo de fábrica; la fotografía no acredita la configuración de la máquina ofertada.
Preguntas que hacen los compradores
¿Es suficiente un vídeo de la C a la Z para la aceptación?
No. Guarde el video con las revisiones de los planos, el registro de materiales y las primeras muestras medidas para que el ajuste visible tenga un resultado verificable.
¿Debería realizarse la prueba en ambas direcciones?
Si se requieren perfiles C y Z en producción, registre C a Z y Z a C. Pueden exponer diferentes pasos manuales o correcciones de configuración.
¿Puede una primera muestra demostrar una producción estable?
No. Una primera parte comprueba la configuración inicial. Acordar puntos de muestra posteriores si la repetibilidad es un requisito de aceptación.
¿Qué información debe enviar un comprador?
Envíe planos de perfil, calidad del acero, rango de espesor, datos de la bobina, diseño de punzonado, longitudes de corte, resultados objetivo y un método de medición de muestra acordado.
¿Correa, polín o perfil C?
Es la misma pieza con distintos nombres según el país. En México se dice polín (o montén); en Perú, Chile y España, correa; en Argentina es común decir perfil C. En todos los casos se trata del perfil C o Z de acero galvanizado conformado en frío que se fija sobre vigas o marcos para recibir la lámina de techo o de muro. Para cotizar una perfiladora no importa el nombre, sino el plano de la sección: peralte, ancho de patín, labio, espesor y perforaciones.
Próximo paso para una propuesta comparable
Envíe los dos dibujos del perfil, calidad del acero, rango de espesor, dimensiones de la bobina, diseño de punzonado, resultado objetivo y método de aceptación propuesto. Utilice el guía de selección de máquinas de correas comparar enfoques fijos, manuales y automáticos. Revisa el Diferencias de perfil C versus Z, entonces enviar los dibujos para revisión de configuración. Pida a nuestro equipo de fábrica que indique el modelo ofrecido e identifique qué pasos de cambio se incluyen.
Fuente y límites: Marco de revisión para compradores de Halcyon Machinery, actualizado el 26 de septiembre de 2026. El artículo enlazado de nuestra base de producción en Xiamen describe su serie F; no constituye una prueba independiente ni una especificación aplicable a todos los modelos C/Z. La foto procede de otro material técnico de nuestra base de producción, recibido el 17 de septiembre de 2026, archivo original `cz-purlin-factory-01.webp`; no identifica la serie F. No se presenta un caso de cliente, un tiempo de cambio medido, una prestación garantizada ni una certificación independiente. Confirme el equipo concreto ofertado y los resultados de su ensayo para cada pedido.
Envía tus dibujos C y Z